現代の排気後処理は、エンジニアリング上の大きなジレンマに直面しています。有毒ガスを中和するには、化学反応を促進するために広大な表面積が必要です。しかし、最新の排気システムには、信じられないほど低い背圧と絶対的な極度の熱耐性も要求されます。排気流を制限しすぎると、エンジンの性能に重大なダメージを与えます。
標準的な構造材料は、このような過酷な動作条件下では単に溶けたり、歪んだり、排気流を詰まらせたりします。私たちは、次のものに頼ることによってこの問題を解決します。 ハニカム セラミック触媒。 業界標準ソリューションとして認められた純粋な金属の代替品と比較して、熱力学的安定性、最適な流体力学、および優れたコスト効率の高精度のバランスを提供します。
エンジニアリングおよび調達チームは、これらの基板を慎重に評価する必要があります。彼らは、ユーロ 6 や厳格な EPA 基準を含む、厳しい世界的な排出規制を満たすという大きなプレッシャーに直面しています。このガイドでは、これらの基板を適切に評価、入手、実装する方法について説明します。エンジンの最高のパフォーマンスを維持しながら排出目標を達成するために必要な正確な評価基準を学びます。
重要なポイント
幾何学的効率: ハニカム構造により、排気背圧を最小限に抑えながら、貴金属ウォッシュコートの表面積を最大化します。
耐熱衝撃性: これらの基材は主にコーディエライトから製造されており、破損することなく急激な温度変化に耐えます。
コストパフォーマンス比: セラミックキャリアは、ほとんどの OEM およびアフターマーケットアプリケーションにおいて、金属基板よりもコスト効率の高いベースラインを提供します。
アプリケーションの多様性: 三元触媒 (TWC)、ディーゼル酸化触媒 (DOC)、および微粒子フィルターの基本アーキテクチャとして機能します。
工学の中核問題: 熱、流れ、化学変換
エンジニアは、排気後処理システムを設計する際に、相反する要件に直面します。反応性金属のブロックを排気管に単純に配置することはできません。このシステムは、大量の高圧、過熱ガスを数分の一秒で処理する必要があります。成功を評価するには、いくつかの譲れないパフォーマンス基準に注目する必要があります。
迅速な着火時間: 触媒は、エンジンが冷間始動した後、ほぼ瞬時にその有効動作温度 (通常は約 300°C) に到達する必要があります。
持続的な高温動作: システムは、エンジン負荷が高い状態で 800°C を超える排気ガスに連続的にさらされても耐える必要があります。
低い物理的劣化: コンポーネントは、150,000 マイルを超える実際の走行において、激しい振動、衝撃、熱衝撃に耐える必要があります。
この設計における主な制約は流体力学です。変換効率を高めるには、排気ガスの速度を遅くする必要があります。プラチナ(Pt)、パラジウム(Pd)、ロジウム(Rh)などの活性貴金属と物理的に接触するには時間がかかります。しかし、過度な制限を加えるとエンジンが止まってしまいます。高い背圧は燃費を悪化させ、馬力を低下させ、エンジンの内部コンポーネントを損傷する可能性があります。物理的な障害を最小限に抑えながら、表面積を最大化する必要があります。
これは、通常の構造用金属が触媒用途ですぐに機能しなくなる理由を説明します。標準的な鋼またはアルミニウム合金は、生の排気ガスにさらされると急速に酸化したり、溶けたり、歪んだりします。加熱すると激しく膨張します。この膨張により、塗布された化学コーティングに亀裂が入ったり、剥がれ落ちたりします。プロセス中に自身を破壊することなく化学反応をホストするには、特殊なキャリアが必ず必要です。
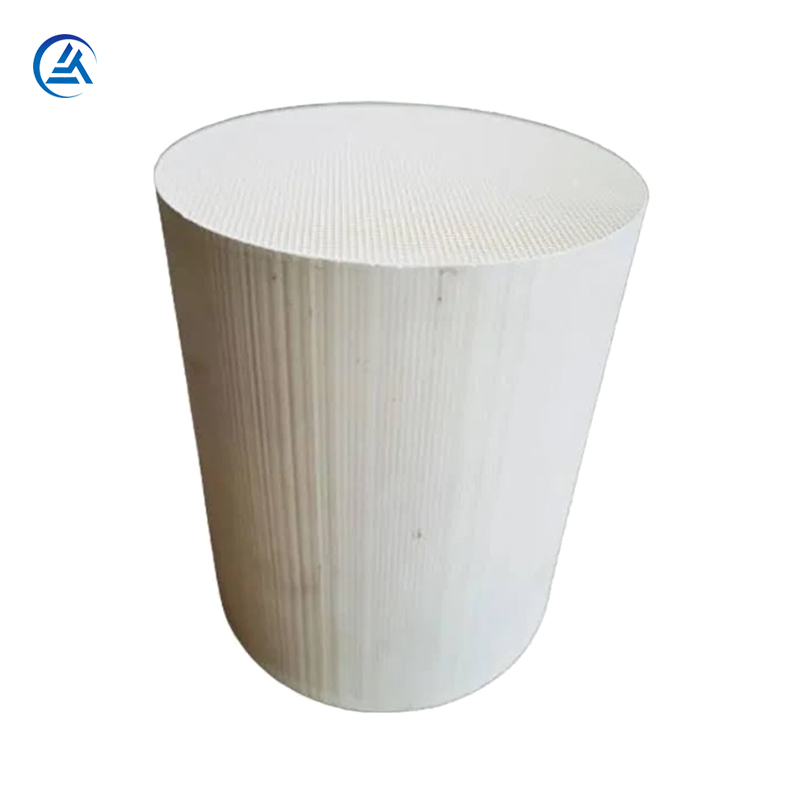
セラミックハニカム触媒アーキテクチャの仕組み
標準的な金属の限界を克服するために、業界は先進的な材料科学に目を向けました。当社は、一般的にコーディエライトとして知られるマグネシウムアルミナケイ酸塩に大きく依存しています。コーディエライトは普遍的に好まれています 自動車用セラミック基板に は、いくつかの非常に特殊な理由があります。最も注目すべき点は、熱膨張係数が非常に低いことです。
コーディエライトを急速かつ極度の加熱にさらしても、その寸法はほとんど変化しません。金属のように膨らんだり反ったりしません。この寸法安定性は、冷えた車が急加速したときに内部マトリックスが粉砕して、灼熱のガスが凍結した排気管に放出されるのを防ぐため、非常に重要です。
この基板の内部形状は、材料自体と同じくらい重要です。ハニカムデザインは、数千の小さな平行チャネルを特徴としています。この特定のチャネル形状は、システムの流体力学を決定します。
これらの真っ直ぐで均一な経路にガスを強制的に通すことにより、混沌とした流れを詰まらせる渦を生成することなく、すべての分子をチャネル壁にさらすことができます。
ウォッシュコートの界面にも注目する必要があります。裸のセラミック自体は排気ガスを浄化しません。単にホストとして機能するだけです。多孔質の微細構造 セラミック触媒担体 により、活性ウォッシュコートがしっかりと接着します。メーカーはアルミナと貴金属のスラリーをハニカムに塗布します。コーディエライトの微細孔がこのウォッシュコートをスポンジのように吸収します。焼き上がると、この機械的結合により活性金属が所定の位置に固定されます。触媒の吹き出しを防ぎ、150,000マイル以上の完全なライフサイクルにわたってシステムの効果を維持します。
セラミック基板と金属基板: 意思決定の枠組み
市場ではセラミックが主流ですが、金属箔基板も存在します。調達チームとエンジニアリング チームは、これら 2 つのオプションを常に評価する必要があります。この決定フレームワークは、熱質量、物理的耐久性、および全体的なスケーラビリティに基づいています。
熱質量は、触媒が「ライトオフ」に達する速度を決定します。金属箔は一般に、古い厚肉セラミックよりも熱質量が低くなります。より速く加熱されるため、コールドスタート時の排出ガスが削減されます。しかし、最新の製造技術により、極薄のセラミック壁を製造することができます。これらの先進的な薄壁セラミックは熱質量を大幅に低減し、セラミックと金属のオプション間の着火ギャップを効果的に埋めます。
耐久性と缶詰には、もう 1 つの大きな違いがあります。セラミックは設置前は本質的に壊れやすいものです。スチール製排気管に直接溶接したりボルト締めしたりすることはできません。セラミックには、「缶詰」用の特殊な膨張マットが必要です。当社では、セラミックのコアをこの膨張マットで包み、スチールのシェルにプレスします。マットは衝撃吸収材として機能し、脆いセラミックをシャーシの振動や物理的衝撃から保護します。対照的に、金属基板は外側のスチールシェルに直接ろう付けされます。物理的衝撃にはうまく対処しますが、深刻な熱膨張の問題に悩まされます。
私たちは製造業の経済的現実にも対処しなければなりません。コストと拡張性の点からセラミックが有利です。材料の調達が安価であり、押出製造プロセスは大量生産に非常に適しています。この経済的利点が理由を説明します。 セラミックハニカム触媒は、 標準的な OEM 車両生産において依然として有力な選択肢です。通常、金属基板は、極端な流量が割高なコストを正当化する高性能スポーツカーやスペースに制約のある特殊車両用に予約されています。
比較表: 基板材料の特性
基材材質比較表
| 属性 |
セラミック(コーディエライト) |
金属箔 |
| 熱膨張 |
非常に低い |
高い |
| 製造コスト |
高い費用対効果 |
プレミアム/高価 |
| 組立方法(缶詰) |
膨張マットが必要です |
シェルに直接ろう付け |
| 最適なアプリケーションフィット |
大量生産の OEM、標準車両 |
高性能、狭いスペース |
調達と実装の主要な評価基準
特定の車両プラットフォーム用の基板を選択する場合、エンジニアは正確な数学的基準を使用します。ジェネリック基板を購入しても、それが規制テストに合格することを期待することはできません。当社は主にセル密度、壁厚、および特定の用途への適合に重点を置いています。
セル密度はセル/平方インチ (CPSI) で測定します。標準的な乗用車は通常、400 ~ 600 CPSI の範囲の基板を使用します。ここでは厳密なトレードオフを管理する必要があります。 CPSI が高くなると (600 や 900 など)、表面積が大幅に増加します。これにより、より良い化学変換率が得られます。ただし、セルが増えるとチャネルが狭くなり、背圧が増加します。 CPSI が低い (200 または 300 など) と背圧は下がりますが、有効表面積が減少するため、排出テストに失敗する危険があります。
壁の厚さは密接に関連した役割を果たします。過去 10 年間、メーカーは超薄壁を推進してきました。通常、壁の厚さは 2 ~ 4 ミル (1000 分の 1 インチ) です。壁が薄くなることで、基板の前面開口面積が増加します。これらは背圧を低減し、熱質量を低減し、より速い着火を促進します。工学的なトレードオフは機械的強度です。極薄の壁は壊れやすいです。取り付け時の亀裂を防ぐために、正確な缶詰手順が必要です。
アプリケーションのマッチングにより、最終的な構造設計が決まります。ガソリン エンジン環境はディーゼル環境とは大きく異なります。ガソリン エンジンの場合、標準的な三元触媒 (TWC) 構成を使用します。排気ガスはオープンチャンネルを通ってスムーズに流れます。
ディーゼル用途では、大量の煤の負荷が発生します。ディーゼル酸化触媒 (DOC) は、従来のフロースルー ハニカム構造を使用します。ただし、ディーゼル微粒子フィルター (DPF) には、修正されたアプローチが必要です。 DPFにはウォールフロー構造を採用しています。ハニカムに交互のチャネルを差し込みます。これにより、排気ガスが多孔質セラミック壁を押し通されます。壁はガスを逃がしながら物理的にすすを捕捉します。これらのディーゼル環境では積極的な再生サイクルが行われ、閉じ込められた煤を燃焼させるために温度を極限まで上昇させます。基板は、亀裂を生じさせることなく、これらの過酷な構造応力に対処する必要があります。
実装のリスクと基板の故障モード
完璧に仕様化された基板であっても、周囲のエンジン システムが故障すると故障する可能性があります。私たちは基板の故障を、熱劣化、化学中毒、機械的せん断という 3 つの主要なグループに分類します。これらのリスクを理解することで、高額な保証請求を防ぐことができます。
熱劣化 (溶解): 適切に調整されたエンジンは、排気温度を安全な動作範囲内に保ちます。ただし、エンジンが失火した場合、未燃の燃料が排気管に直接排出されます。この原燃料が活性触媒に衝突し、担体内部で発火します。これらの内部火災はセラミックの融点 (通常 1,200°C 以上) を簡単に超えます。内部のハニカム壁が液化し、融合します。これを炉心崩壊と呼びます。排気が完全に詰まり、エンジンが停止してしまいます。
化学中毒: セラミック基板自体は化学的に不活性です。ただし、貴金属のウォッシュコートは汚染物質に対して非常に脆弱です。車両が過剰なエンジン オイルを燃焼させると、オイル内のリン添加剤が排気ガスに流れ込みます。それらは触媒上で焼き付けられ、ウォッシュコートの上に硬いガラス質の釉薬を形成します。低品質燃料からの硫黄も同じことをします。この釉薬はバリアとして機能します。排気ガスが活性金属に触れなくなるため、基礎となるハニカム構造がまったく役に立たなくなります。
機械的せん断: セラミックコアは脆いです。製造施設で不適切な製缶技術 (不適切なマット圧力など) が使用されている場合、基材がスチール製のシェルの内側に滑り込む可能性があります。シャーシへの激しい衝撃や激しいオフロード走行も損傷を引き起こす可能性があります。セラミックがスチール製のケーシングに衝撃を与え、破壊します。この失敗は実際に目にする前によく耳にするでしょう。独特の大きな排気ガラガラ音が発生します。一旦破断すると、排気ガスが破断したチャネルを迂回して、即座に排出試験の失敗を引き起こします。
候補者リストのロジックと調達の次のステップ
調達チームはサプライヤーを検証するための構造化されたアプローチを必要としています。 CPSI 仕様が紙の上では同一に見えても、すべてのセラミック基板が同じ品質を提供するわけではありません。基本的な寸法を超えて、サプライヤーの品質を検証する必要があります。
基材の気孔率が均一であるかどうかを評価します。ウォッシュコートが完全に吸収されるように、孔は均一に分布している必要があります。
最小の寸法変動を要求します。外径がわずか 1 ミリメートルでも異なる場合、缶詰マットは均一に圧縮されず、後で機械的なせん断が発生します。
証明された熱衝撃試験の文書が必要です。サプライヤーは、基板が数千回の極端な高温から低温のサイクルに耐えられることを証明する必要があります。
規制遵守が最終目標です。選択した基材マトリックスが、地域のライフサイクル排出規制に合格するために必要な特定のウォッシュコート量をサポートできることを確認する必要があります。安価な基材は気孔率が低い可能性があり、100,000 マイルの摩耗後にユーロ 6 テストに合格するのに十分なプラチナを保持できないことを意味します。
次の実行可能なステップは、基板の選択からプロトタイピングに移行することです。サイロ内で運用しないでください。選択した基材をウォッシュコートパートナーおよび缶詰施設とただちに統合する必要があります。選択した寸法仕様と細胞密度データを提供します。彼らはプロトタイプのバッチをコーティングし、ホットシェイク耐久性テストを実行して、完全なアセンブリが一貫して機能することを確認します。
結論
適切に設計された排気後処理システムには、反応性の化学薬品以上のものが必要です。基礎として機能する基板は、正確な流体力学を維持しながら、想像を絶する酷使に耐える必要があります。ハニカムセラミック触媒は単なる受動的パイプではありません。それは、材料科学と空気力学の流れが高度に工学的に融合されたものです。
化学変換率とエンジン背圧の間の微妙なトレードオフのバランスを保つために、これらのキャリアの幾何学的効率を最適化する必要があります。ガソリン TWC またはヘビーデューティー ディーゼル DPF のいずれを扱う場合でも、コアのコーディエライト構造は拡張性と熱回復力の業界標準であり続けます。
CPSI、肉厚、および基材の品質を慎重に指定することが非常に重要です。基材の選択は、ウォッシュコートの化学薬品と缶詰プロセスに合わせて行う必要があります。これらの正確な技術評価に従うことで、長期的な規制順守を確実に達成し、エンジンのパフォーマンスを最大化し、現場での致命的な保証請求を回避できます。
よくある質問
Q: セラミック触媒担体の代わりに通常の金属を使用できないのはなぜですか?
A: 通常の金属は 800°C 以上の排気温度で急速に酸化し、劣化します。また、激しい熱膨張を受けるため、活性貴金属のウォッシュコートに亀裂が入ったり、剥離したりすることがあります。セラミックは、このような極端な熱衝撃下でも比類のない寸法安定性を提供します。
Q: ハニカム構造により排気の流れが制限され、性能が損なわれることはありますか?
A: 物理的な障壁はある程度の背圧をもたらしますが、ハニカム マトリックスの真っ直ぐで平行なチャネルは数学的に最適化されています。効果的な化学反応に必要な大きな表面積を維持しながら、流量制限を最小限に抑えます。
Q: セラミックハニカム触媒の交換はなぜそれほど高価なのですか?
A: セラミック基板自体が高価であることはほとんどありません。莫大な費用は、ハニカム構造に塗布されるプラチナ、パラジウム、ロジウムのウォッシュコートにかかっています。これらの希少貴金属は、NOx の化学還元と CO/HC の酸化に厳密に必要とされます。
Q: DOC と DPF のセラミック基板の違いは何ですか?
A: ディーゼル酸化触媒 (DOC) は、フロースルー ハニカム構造を使用しています。ディーゼル微粒子フィルター (DPF) はウォールフロー構造を採用しており、交互のチャネルが塞がれ、排気ガスを多孔質セラミックの壁に強制的に通過させ、生の煤を物理的に捕捉します。


