Mūsdienu izplūdes gāzu pēcapstrāde saskaras ar milzīgu inženierijas dilemmu. Toksisko gāzu neitralizēšanai ir nepieciešams liels virsmas laukums, lai atvieglotu ķīmiskās reakcijas. Tomēr mūsdienu izplūdes sistēmām ir nepieciešams arī neticami zems pretspiediens un absolūta ārkārtēja termiskā tolerance. Pārāk ierobežojot izplūdes gāzu plūsmu, jūs nopietni sabojājat dzinēja veiktspēju.
Standarta konstrukcijas materiāli vienkārši izkausē, deformē vai slāpē izplūdes gāzu plūsmu šajos brutālajos darbības apstākļos. Mēs atrisinām šo problēmu, paļaujoties uz Šūnveida keramikas katalizators kā pieņemts nozares standarta risinājums. Tas nodrošina ļoti precīzu termodinamiskās stabilitātes līdzsvaru, optimālu šķidruma dinamiku un izcilu izmaksu efektivitāti salīdzinājumā ar tīri metāliskām alternatīvām.
Inženieru un iepirkumu komandām šie substrāti rūpīgi jānovērtē. Viņi saskaras ar milzīgu spiedienu, lai izpildītu stingras globālās emisiju prasības, tostarp Euro 6 un stingros EPA standartus. Šajā rokasgrāmatā mēs izpētām, kā pareizi novērtēt, iegūt un ieviest šos substrātus. Jūs uzzināsiet precīzus novērtēšanas kritērijus, kas nepieciešami, lai sasniegtu emisijas mērķus, vienlaikus saglabājot maksimālo dzinēja veiktspēju.
Key Takeaways
Ģeometriskā efektivitāte: šūnveida struktūra palielina virsmas laukumu dārgmetālu mazgāšanas pārklājumiem, vienlaikus samazinot izplūdes pretspiedienu.
Termiskā triecienizturība: galvenokārt ražotas no kordierīta, šīs pamatnes iztur straujas temperatūras svārstības, nesalaužot.
Izmaksu un veiktspējas attiecība: lielākajai daļai oriģinālo iekārtu ražotāju un pēcpārdošanas lietojumprogrammu keramikas nesēji piedāvā rentablāku bāzes līniju nekā metāla pamatnes.
Pielietojuma daudzpusība: darbojas kā trīsceļu katalizatoru (TWC), dīzeļdegvielas oksidācijas katalizatoru (DOC) un makrodaļiņu filtru pamata arhitektūra.
Galvenā inženiertehniskā problēma: siltums, plūsma un ķīmiskā konversija
Projektējot izplūdes gāzu pēcapstrādes sistēmu, inženieri saskaras ar pretrunīgām prasībām. Jūs nevarat vienkārši ievietot reaktīvā metāla bloku izplūdes caurulē. Sistēmai sekundes daļās jāapstrādā milzīgi apjomi augsta spiediena, pārkarsētas gāzes. Lai novērtētu panākumus, mums ir jāaplūko daži neapspriežami darbības kritēriji.
Ātrās gaismas izslēgšanās laiks: katalizatoram ir jāsasniedz sava aktīvā darba temperatūra (parasti aptuveni 300°C) gandrīz uzreiz pēc auksta dzinēja iedarbināšanas.
Ilgstoša darbība augstā temperatūrā: Sistēmai ir jāiztur nepārtraukta izplūdes gāzu iedarbība, kas pārsniedz 800°C pie lielas motora slodzes.
Zema fiziskā noārdīšanās: komponentam ir jāiztur spēcīgas vibrācijas, triecieni un termiski triecieni, braucot vairāk nekā 150 000 jūdžu garumā.
Galvenais ierobežojums šajā dizainā ir šķidruma dinamika. Augsta konversijas efektivitāte prasa palēnināt izplūdes gāzi. Ir nepieciešams laiks, lai izveidotu fizisku kontaktu ar aktīviem dārgmetāliem, piemēram, platīnu (Pt), pallādiju (Pd) un rodiju (Rh). Bet, ja jūs izveidojat pārmērīgu ierobežojumu, jūs noslāpējat dzinēju. Augsts pretspiediens grauj degvielas ekonomiju, samazina zirgspēku jaudu un var sabojāt dzinēja iekšējos komponentus. Mums ir jāpalielina virsmas laukums, vienlaikus samazinot fiziskos šķēršļus.
Tas izskaidro, kāpēc parastie strukturālie metāli tik ātri sabojājas katalītiskos lietojumos. Standarta tērauds vai alumīnija sakausējumi ātri oksidējas, kūst vai deformējas, pakļaujot tiem neapstrādātas izplūdes gāzes. Sildot, tie agresīvi izplešas. Šī izplešanās izraisa jebkuru uzklāto ķīmisko pārklājumu plaisāšanu un atslāņošanos. Lai veiktu ķīmiskās reakcijas, neiznīcinot sevi šajā procesā, noteikti ir nepieciešams specializēts nesējs.
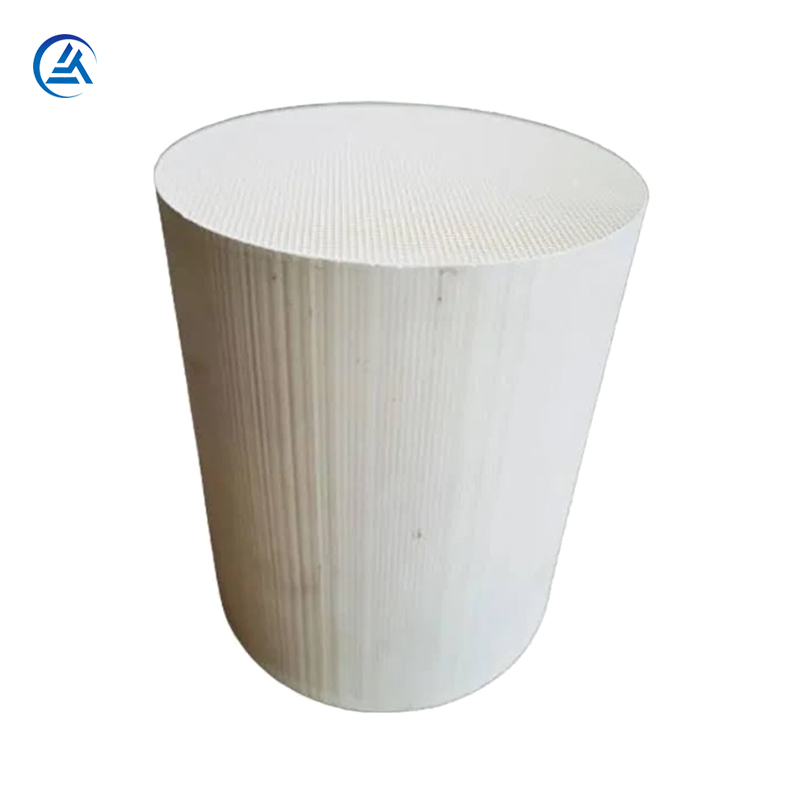
Kā darbojas keramikas šūnveida katalizatora arhitektūra
Lai pārvarētu standarta metālu ierobežojumus, nozare pievērsās progresīvai materiālu zinātnei. Mēs lielā mērā paļaujamies uz magnija alumīnija oksīda silikātu, ko parasti sauc par kordierītu. Kordierīts ir universāls priekšroka automobiļu keramikas substrāts vairāku ļoti specifisku iemeslu dēļ. Vissvarīgākais ir tas, ka tam ir ārkārtīgi zems termiskās izplešanās koeficients.
Pakļaujot kordierītu ātrai, ārkārtējai karsēšanai, tā izmēri gandrīz nemainās. Tas neuzbriest un nevelkas kā metāls. Šai izmēru stabilitātei ir izšķiroša nozīme, jo tā neļauj iekšējai matricai saplīst, kad auksta automašīna pēkšņi paātrina, izmetot degošu gāzi sasalstošā izplūdes caurulē.
Šī substrāta iekšējā ģeometrija ir tikpat svarīga kā pats materiāls. Šūnveida dizainā ir tūkstošiem mazu paralēlu kanālu. Šī īpašā kanāla ģeometrija nosaka sistēmas šķidruma dinamiku.
Tas piespiež turbulentās izplūdes gāzes vienmērīgā, laminārā plūsmā.
Tas ievērojami samazina turbulenci.
Tas ievērojami pazemina pretspiedienu, salīdzinot ar vēsturiskiem granulu vai nejaušas matricas dizainiem.
Izspiežot gāzi pa šiem taisnajiem, vienmērīgajiem ceļiem, mēs katru molekulu pakļaujam kanāla sienām, neradot haotiskus, plūsmu slāpējošus virpuļus.
Mums jāaplūko arī washcoat saskarne. Kailā keramika pati par sevi neiztīra izplūdes gāzi; tas darbojas tikai kā saimniekdators. Porainā mikroskopiskā struktūra a Keramikas katalizatora nesējs ļauj aktīvajam mazgāšanas pārklājumam droši pielipt. Ražotāji šūnā uzklāj alumīnija oksīda un dārgmetālu vircu. Kordierīta mikroporas absorbē šo mazgāšanas mēteli kā sūklis. Pēc cepšanas šī mehāniskā saite nofiksē aktīvos metālus vietā. Tas novērš katalizatora izpūšanu, nodrošinot sistēmas efektivitāti visā dzīves ciklā, kas ir 150 000 jūdžu vai vairāk.
Keramikas pret metāliskiem substrātiem: lēmumu ietvars
Lai gan tirgū dominē keramika, pastāv arī metāla folijas substrāti. Iepirkuma un inženieru komandām pastāvīgi jāizvērtē šīs divas iespējas. Mēs pamatojam šo lēmumu sistēmu uz termisko masu, fizisko izturību un vispārējo mērogojamību.
Termiskā masa nosaka, cik ātri katalizators panāk 'izslēgtu gaismu'. Metāla folijām parasti ir mazāka termiskā masa nekā vecākai, biezu sienu keramikai. Tie uzsilst ātrāk, kas palīdz samazināt aukstās palaišanas radītās emisijas. Tomēr mūsdienu ražošanas metodes ļauj ražot īpaši plānas keramikas sienas. Šī uzlabotā plānsienu keramika krasi samazina termisko masu, efektīvi novēršot gaismas atstarpi starp keramikas un metāla opcijām.
Izturība un konservēšana ir vēl viena būtiska atšķirība. Keramika pirms uzstādīšanas ir trausla. To nevar metināt vai pieskrūvēt tieši pie tērauda izplūdes caurules. Keramikas 'konservēšanai' ir nepieciešami specializēti uzpūšošie paklāji. Mēs iesaiņojam keramikas serdi šajā izplešanās paklājā un iespiežam to tērauda apvalkā. Paklājiņš darbojas kā amortizators, pasargājot trauslo keramiku no šasijas vibrācijām un fiziskām ietekmēm. Turpretim metāla pamatnes tiek lodētas tieši pie ārējā tērauda apvalka. Viņi labāk iztur fiziskos triecienus, bet cieš no smagām termiskās izplešanās problēmām.
Mums jārisina arī ražošanas ekonomiskā realitāte. Izmaksas un mērogojamība lielā mērā dod priekšroku keramikai. Materiālus ir lētāk iegūt, un ekstrūzijas ražošanas process ir neticami piemērots liela apjoma ražošanai. Šī ekonomiskā priekšrocība izskaidro, kāpēc keramikas šūnveida katalizators joprojām ir dominējošā izvēle standarta OEM transportlīdzekļu ražošanā. Mēs parasti rezervējam metāla pamatnes augstas veiktspējas sporta automašīnām vai īpašiem transportlīdzekļiem ar ierobežotu vietu, kur ekstrēmi plūsmas ātrumi attaisno augstākās izmaksas.
Salīdzinājuma diagramma: substrāta materiāla īpašības
Pamatnes materiālu salīdzināšanas tabula
| Atribūtu |
keramikas (kordierīta) |
metāla folija |
| Termiskā izplešanās |
Ārkārtīgi zems |
Augsts |
| Ražošanas izmaksas |
Ļoti rentabla |
Premium / dārgi |
| Montāžas metode (konservēšana) |
Nepieciešams uzbriestošs paklājiņš |
Tieši lodēts uz Shell |
| Vislabāk piemērota lietojumprogramma |
Liela apjoma OEM, standarta transportlīdzekļi |
Augstas veiktspējas, šauras vietas |
Galvenie vērtēšanas kritēriji ieguvei un ieviešanai
Izvēloties substrātu konkrētai transportlīdzekļa platformai, inženieri izmanto precīzus matemātiskos kritērijus. Jūs nevarat iegādāties vispārīgu substrātu un sagaidīt, ka tas izturēs normatīvo pārbaudi. Mēs galvenokārt koncentrējamies uz šūnu blīvumu, sieniņu biezumu un konkrētu lietojumu saskaņošanu.
Mēs mēra šūnu blīvumu šūnās uz kvadrātcollu (CPSI). Standarta pasažieru transportlīdzekļi parasti izmanto substrātus no 400 līdz 600 CPSI. Šeit jums jāpārvalda stingrs kompromiss. Augstāks CPSI (piemēram, 600 vai 900) nodrošina ievērojami lielāku virsmas laukumu. Tas nodrošina labākus ķīmiskās konversijas rādītājus. Tomēr vairāk šūnu nozīmē šaurākus kanālus, kas palielina pretspiedienu. Zemāks CPSI (piemēram, 200 vai 300) samazina pretspiedienu, bet samazina aktīvās virsmas laukumu, riskējot ar neveiksmīgiem emisijas testiem.
Sienas biezumam ir cieši saistīta loma. Pēdējo desmit gadu laikā ražotāji centās izveidot īpaši plānas sienas. Mēs regulāri redzam sienu biezumu no 2 līdz 4 jūdzēm (collas tūkstošdaļām). Plānākas sienas palielina pamatnes atvērto frontālo laukumu. Tie samazina pretspiedienu un samazina termisko masu, veicinot ātrāku gaismas izdzišanu. Inženiertehniskais kompromiss ir mehāniskā izturība. Īpaši plānas sienas ir trauslas. Tiem nepieciešamas precīzas konservēšanas procedūras, lai uzstādīšanas laikā novērstu plaisāšanu.
Pielietojuma saskaņošana nosaka galīgo konstrukcijas dizainu. Benzīna dzinēja vide ievērojami atšķiras no dīzeļa vides. Benzīna dzinējam mēs izmantojam standarta trīsceļu katalizatora (TWC) konfigurāciju. Izplūdes gāzes vienmērīgi plūst caur atvērtajiem kanāliem.
Dīzeļdegvielas lietojumi rada lielu kvēpu slodzi. Dīzeļdegvielas oksidācijas katalizatorā (DOC) tiek izmantota tradicionāla caurplūdes šūnveida struktūra. Bet dīzeļdegvielas daļiņu filtram (DPF) ir nepieciešama modificēta pieeja. Mēs izmantojam sienas plūsmas struktūru DPF. Mēs pievienojam mainīgus kanālus šūnā. Tas liek izplūdes gāzēm izspiesties cauri porainajām keramikas sienām. Sienas fiziski aiztur kvēpus, vienlaikus ļaujot gāzei izplūst. Šajās dīzeļdegvielas vidēs notiek aktīvi reģenerācijas cikli, paaugstinot temperatūru līdz galējībai, lai nodedzinātu iesprostotos kvēpus. Pamatnei jāpārvar šie brutālie strukturālie spriegumi bez plaisāšanas.
Ieviešanas riski un substrāta atteices režīmi
Pat perfekti norādīts substrāts var sabojāties, ja apkārtējā dzinēja sistēma nedarbojas. Mēs iedalām substrāta bojājumus trīs galvenajās grupās: termiskā noārdīšanās, ķīmiskā saindēšanās un mehāniskā bīde. Izpratne par šiem riskiem palīdz novērst dārgas garantijas prasības.
Termiskā noārdīšanās (kušana): labi noregulēts dzinējs uztur izplūdes gāzu temperatūru drošā darbības logā. Tomēr, ja dzinējam rodas aizdedzes izlaidumi, nesadegusi degviela ieplūst tieši izplūdes caurulē. Šī neapstrādātā degviela ietriecas aktīvajā katalizatorā un aizdegas pārvadātāja iekšpusē. Šie iekšējie ugunsgrēki viegli pārsniedz keramikas kušanas temperatūru (parasti virs 1200°C). Iekšējās šūnveida sienas sašķidrinās un saplūst kopā. Mēs to saucam par kodola sabrukumu. Izplūdes gāze tiek pilnībā bloķēta, un dzinējs apstājas.
Ķīmiskā saindēšanās: pats keramikas substrāts ir ķīmiski inerts. Tomēr dārgmetālu mazgāšanas pārklājums ir ļoti jutīgs pret piesārņotājiem. Ja transportlīdzeklis sadedzina pārmērīgu motoreļļas daudzumu, eļļā esošās fosfora piedevas pārvietojas pa izplūdes gāzēm. Tie izcepas uz katalizatora, veidojot cietu, stiklveida glazūru virs mazgāšanas mēteļa. Sērs no zemas kvalitātes degvielas dara to pašu. Šī glazūra darbojas kā barjera. Tas padara pamatā esošo šūnveida arhitektūru pilnīgi bezjēdzīgu, jo izplūdes gāzes vairs nevar pieskarties aktīvajiem metāliem.
Mehāniskā griešana: Keramikas kodols ir trausls. Ja ražotnē tiek izmantotas nepareizas konservēšanas metodes, piemēram, nepareizs paklāja spiediens, substrāts var ieslīdēt tērauda apvalkā. Bojājumus var izraisīt arī smagi šasijas triecieni vai smaga bezceļa braukšana. Keramika ietekmē tērauda korpusu un saplīst. Jūs bieži dzirdēsit šo neveiksmi, pirms to redzat; tas rada izteiktu, skaļu izplūdes gāzu grabošu skaņu. Pēc lūzuma izplūdes gāzes apiet bojātos kanālus, izraisot tūlītējas emisijas testa kļūmes.
Loģikas izvēle un nākamie iepirkuma soļi
Iepirkuma komandām ir nepieciešama strukturēta pieeja piegādātāju apstiprināšanai. Ne visi keramikas substrāti piedāvā tādu pašu kvalitāti, pat ja CPSI specifikācijas uz papīra izskatās identiskas. Jums ir jāapstiprina piegādātāja kvalitāte, aplūkojot tālāk par pamata izmēriem.
Novērtējiet substrāta viendabīgu porainību. Porām jābūt vienmērīgi sadalītām, lai mazgāšanas mētelis nevainojami iesūcas.
Pieprasīt minimālu izmēru novirzi. Ja ārējais diametrs mainās pat par milimetra daļu, konservēšanas paklājs nesaspiežas vienmērīgi, kas vēlāk novedīs pie mehāniskas bīdes.
Pieprasīt pierādītu termiskā šoka testēšanas dokumentāciju. Piegādātājam ir jāpierāda, ka substrāts var izturēt tūkstošiem ekstrēmu karstuma līdz aukstuma ciklu.
Atbilstība normatīvajiem aktiem ir jūsu galvenais mērķis. Jums ir jānodrošina, ka izvēlētā substrāta matrica var noturēt specifisko mazgāšanas pārklājuma daudzumu, kas nepieciešams, lai atbilstu lokalizētajiem dzīves cikla emisiju noteikumiem. Lētākam substrātam var būt mazāka porainība, kas nozīmē, ka tajā nevar būt pietiekami daudz platīna, lai pēc 100 000 jūdžu nodiluma izturētu Euro 6 testu.
Nākamais solis ir pāriet no substrāta izvēles uz prototipēšanu. Nedarbiniet tvertnē. Jums nekavējoties jāintegrē substrāta izvēle ar mazgāšanas pārklājuma partneri un konservēšanas uzņēmumu. Sniedziet viņiem atlasītās izmēru specifikācijas un šūnu blīvuma datus. Viņi pārklās prototipa partiju un veiks karstā krata izturības testus, lai nodrošinātu, ka visa montāža darbojas saskaņoti.
Secinājums
Pareizi izstrādātai izplūdes gāzu pēcapstrādes sistēmai ir nepieciešams vairāk nekā tikai reaktīvas ķīmiskas vielas. Pamatnei, kas kalpo par pamatu, ir jāiztur neiedomājama ļaunprātīga izmantošana, vienlaikus saglabājot precīzu šķidruma dinamiku. Šūnveida keramikas katalizators nav tikai pasīva caurule; tas ir augsti izstrādāts materiālu zinātnes un aerodinamiskās plūsmas krustpunkts.
Mums ir jāoptimizē šo nesēju ģeometriskā efektivitāte, lai līdzsvarotu delikāto kompromisu starp ķīmisko konversijas ātrumu un dzinēja pretspiedienu. Neatkarīgi no tā, vai jums ir darīšana ar benzīna TWC vai lieljaudas dīzeļa DPF, kordierīta galvenā struktūra joprojām ir mērogojamības un termiskās noturības nozares standarts.
Ļoti svarīga ir rūpīga CPSI, sienu biezuma un pamatmateriāla kvalitātes specifikācija. Substrāta izvēle ir jāsaskaņo ar mazgāšanas pārklājuma ķīmiju un konservēšanas procesiem. Ievērojot šos precīzos tehniskos novērtējumus, tiek nodrošināta ilgtermiņa atbilstība normatīvajiem aktiem, maksimizēta dzinēja veiktspēja un izvairīties no katastrofālām garantijas prasībām šajā jomā.
FAQ
J: Kāpēc mēs nevaram izmantot parastos metālus, nevis keramikas katalizatora nesēju?
A: Parastie metāli oksidējas un ātri sadalās 800°C+ izplūdes gāzu temperatūrā. Tiem arī tiek pakļauta spēcīga termiskā izplešanās, kas izraisa aktīvā dārgmetāla mazgāšanas pārklājuma plaisāšanu un atslāņošanos. Keramika nodrošina nepārspējamu izmēru stabilitāti šajos ārkārtējos termiskajos triecienos.
J: Vai šūnveida struktūra ierobežo izplūdes gāzu plūsmu un pasliktina veiktspēju?
A: Lai gan jebkura fiziska barjera rada zināmu pretspiedienu, šūnveida matricas taisnie, paralēlie kanāli ir matemātiski optimizēti. Tie piedāvā zemāko iespējamo plūsmas ierobežojumu, vienlaikus saglabājot masīvo virsmas laukumu, kas nepieciešams efektīvām ķīmiskajām reakcijām.
J: Kāpēc keramikas šūnveida katalizatora nomaiņa ir tik dārga?
A: Augstās izmaksas reti ir pats keramikas substrāts. Milzīgos izdevumus rada platīna, pallādija un rodija mazgāšanas pārklājums, kas uzklāts uz šūnveida struktūras. Šie retie dārgmetāli ir stingri nepieciešami NOx ķīmiskai reducēšanai un CO/HC oksidēšanai.
J: Kāda ir atšķirība starp keramikas substrātu DOC un DPF?
A: Dīzeļdegvielas oksidācijas katalizators (DOC) izmanto caurplūdes šūnveida struktūru. Dīzeļdegvielas daļiņu filtrā (DPF) tiek izmantota sienas plūsmas struktūra, kurā tiek aizsprostoti mainīgi kanāli, izspiežot izplūdes gāzes caur porainajām keramikas sienām, lai fiziski notvertu neapstrādātus kvēpus.


