Il moderno post-trattamento dei gas di scarico si trova ad affrontare un enorme dilemma ingegneristico. La neutralizzazione dei gas tossici richiede un'enorme superficie per facilitare le reazioni chimiche. Tuttavia, i moderni sistemi di scarico richiedono anche una contropressione incredibilmente bassa e una tolleranza termica estrema assoluta. Se si limita troppo il flusso di scarico, si danneggiano gravemente le prestazioni del motore.
I materiali strutturali standard semplicemente fondono, deformano o soffocano il flusso di scarico in queste condizioni operative brutali. Risolviamo questo problema affidandoci a Catalizzatore ceramico a nido d'ape come soluzione standard di settore accettata. Fornisce un equilibrio estremamente preciso tra stabilità termodinamica, fluidodinamica ottimale ed eccezionale efficienza in termini di costi rispetto alle alternative metalliche pure.
I team di progettazione e approvvigionamento devono valutare attentamente questi substrati. Si trovano ad affrontare un’enorme pressione per soddisfare i rigorosi mandati sulle emissioni globali, tra cui Euro 6 e i severi standard EPA. In questa guida esploreremo come valutare, reperire e implementare correttamente questi substrati. Imparerai gli esatti criteri di valutazione necessari per raggiungere gli obiettivi di emissioni mantenendo le massime prestazioni del motore.
Punti chiave
Efficienza geometrica: la struttura a nido d'ape massimizza la superficie per i rivestimenti di lavaggio di metalli preziosi riducendo al minimo la contropressione di scarico.
Resistenza agli shock termici: realizzati principalmente in cordierite, questi substrati sopportano rapide fluttuazioni di temperatura senza fratturarsi.
Rapporto costo-prestazioni: i supporti ceramici offrono una base più conveniente rispetto ai substrati metallici per la stragrande maggioranza delle applicazioni OEM e aftermarket.
Versatilità applicativa: funziona come architettura fondamentale per catalizzatori a tre vie (TWC), catalizzatori di ossidazione diesel (DOC) e filtri antiparticolato.
Il problema ingegneristico fondamentale: calore, flusso e conversione chimica
Gli ingegneri devono affrontare requisiti contrastanti durante la progettazione di un sistema di post-trattamento dei gas di scarico. Non è possibile posizionare semplicemente un blocco di metallo reattivo in un tubo di scarico. Il sistema deve elaborare enormi volumi di gas surriscaldato e altamente pressurizzato in frazioni di secondo. Per misurare il successo, dobbiamo considerare alcuni criteri di prestazione non negoziabili.
Tempo di spegnimento rapido: il catalizzatore deve raggiungere la sua temperatura operativa attiva (solitamente intorno a 300°C) quasi istantaneamente dopo l'avviamento del motore a freddo.
Funzionamento prolungato ad alta temperatura: il sistema deve sopravvivere all'esposizione continua ai gas di scarico superiori a 800°C sotto carichi pesanti del motore.
Basso degrado fisico: il componente deve resistere a forti vibrazioni, impatti e shock termici per oltre 150.000 miglia di guida nel mondo reale.
Il vincolo principale in questo progetto è la dinamica dei fluidi. L'elevata efficienza di conversione richiede di rallentare il gas di scarico. Ha bisogno di tempo per entrare in contatto fisico con metalli preziosi attivi come platino (Pt), palladio (Pd) e rodio (Rh). Ma se crei una restrizione eccessiva, soffochi il motore. L'elevata contropressione compromette il risparmio di carburante, riduce la potenza e può danneggiare i componenti interni del motore. Dobbiamo massimizzare la superficie riducendo al minimo l’ostruzione fisica.
Ciò spiega perché i normali metalli strutturali falliscono così rapidamente nelle applicazioni catalitiche. L'acciaio standard o le leghe di alluminio si ossidano rapidamente, si fondono o si deformano se esposti ai gas di scarico grezzi. Si espandono in modo aggressivo quando riscaldati. Questa espansione provoca la rottura e lo sfaldamento di qualsiasi rivestimento chimico applicato. Un vettore specializzato è strettamente necessario per ospitare le reazioni chimiche senza distruggersi nel processo.
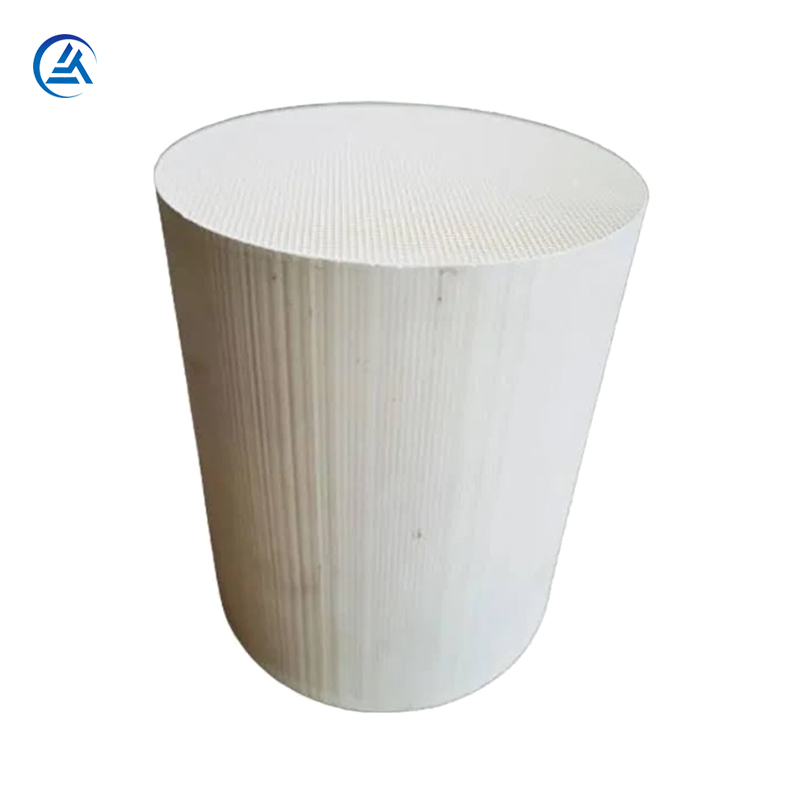
Come funziona l'architettura del catalizzatore a nido d'ape in ceramica
Per superare i limiti dei metalli standard, l’industria si è rivolta alla scienza dei materiali avanzata. Facciamo molto affidamento sul silicato di allumina di magnesio, comunemente noto come cordierite. La cordierite è quella universalmente preferita substrato ceramico automobilistico per diversi motivi altamente specifici. In particolare, presenta un coefficiente di dilatazione termica estremamente basso.
Quando esponi la cordierite a un riscaldamento rapido ed estremo, le sue dimensioni cambiano appena. Non si gonfia né si deforma come il metallo. Questa stabilità dimensionale è fondamentale perché impedisce alla matrice interna di frantumarsi quando un’auto fredda accelera improvvisamente, scaricando gas roventi in un tubo di scarico gelido.
La geometria interna di questo substrato è importante quanto il materiale stesso. Il design a nido d'ape presenta migliaia di minuscoli canali paralleli. Questa specifica geometria del canale determina la fluidodinamica del sistema.
Forza il gas di scarico turbolento in un flusso laminare e regolare.
Riduce enormemente la turbolenza.
Riduce significativamente la contropressione rispetto ai design storici basati su pellet o a matrice casuale.
Forzando il gas attraverso questi percorsi diritti e uniformi, esponiamo ogni molecola alle pareti del canale senza creare vortici caotici che soffocano il flusso.
Dobbiamo anche considerare l'interfaccia del washcoat. La ceramica nuda stessa non pulisce lo scarico; agisce semplicemente come host. La struttura microscopica porosa di a Il supporto ceramico del catalizzatore consente al rivestimento attivo di aderire saldamente. I produttori applicano una sospensione di allumina e metalli preziosi al nido d'ape. I micropori della cordierite assorbono questo panno come una spugna. Una volta cotto, questo legame meccanico blocca i metalli attivi in posizione. Previene lo scoppio del catalizzatore, garantendo che il sistema rimanga efficace per un ciclo di vita completo di 150.000 miglia o più.
Substrati ceramici e metallici: un quadro decisionale
Sebbene la ceramica domini il mercato, esistono anche substrati in lamina metallica. I team di procurement e ingegneria devono valutare costantemente queste due opzioni. Basiamo questo quadro decisionale sulla massa termica, sulla durabilità fisica e sulla scalabilità complessiva.
La massa termica determina la velocità con cui il catalizzatore raggiunge lo 'spegnimento'. Le lamine metalliche generalmente hanno una massa termica inferiore rispetto alle ceramiche più vecchie e a pareti spesse. Si riscaldano più velocemente, il che aiuta a ridurre le emissioni di avviamento a freddo. Tuttavia, le moderne tecniche di produzione ci consentono di produrre pareti ceramiche ultrasottili. Queste ceramiche avanzate a parete sottile riducono drasticamente la massa termica, colmando efficacemente il divario di luce tra le opzioni ceramiche e metalliche.
La durabilità e l'inscatolamento presentano un'altra grande differenza. La ceramica è intrinsecamente fragile prima dell'installazione. Non può essere saldato o imbullonato direttamente a un tubo di scarico in acciaio. La ceramica richiede tappetini intumescenti specializzati per l''inscatolamento'. Avvolgiamo il nucleo ceramico in questo tappetino espandibile e lo pressiamo in un guscio di acciaio. Il tappetino funge da ammortizzatore, proteggendo la fragile ceramica dalle vibrazioni del telaio e dagli impatti fisici. Al contrario, i substrati metallici vengono brasati direttamente sul guscio esterno in acciaio. Gestiscono meglio gli shock fisici ma soffrono di gravi problemi di dilatazione termica.
Dobbiamo anche affrontare la realtà economica del settore manifatturiero. Il costo e la scalabilità favoriscono fortemente la ceramica. I materiali sono più economici da reperire e il processo di produzione per estrusione si adatta incredibilmente bene alla produzione di volumi elevati. Questo vantaggio economico spiega perché il catalizzatore ceramico a nido d'ape rimane la scelta dominante per la produzione di veicoli OEM standard. Solitamente riserviamo substrati metallici per auto sportive ad alte prestazioni o veicoli speciali con vincoli di spazio in cui portate estreme giustificano il costo maggiorato.
Tabella comparativa: attributi del materiale del substrato
Tabella comparativa dei materiali del substrato
| Attributo |
Ceramica (cordierite) |
Lamina metallica |
| Dilatazione termica |
Estremamente basso |
Alto |
| Costo di produzione |
Altamente conveniente |
Premium / Costoso |
| Metodo di assemblaggio (inscatolamento) |
Richiede tappetino intumescente |
Direttamente brasato al guscio |
| Migliore adattamento dell'applicazione |
OEM di grandi volumi, veicoli standard |
Spazi ristretti e alte prestazioni |
Criteri chiave di valutazione per l'approvvigionamento e l'implementazione
Quando selezionano un substrato per una specifica piattaforma di veicolo, gli ingegneri utilizzano criteri matematici esatti. Non è possibile acquistare un substrato generico e aspettarsi che superi i test normativi. Ci concentriamo principalmente sulla densità delle celle, sullo spessore delle pareti e sulla corrispondenza dell'applicazione specifica.
Misuriamo la densità cellulare in cellule per pollice quadrato (CPSI). I veicoli passeggeri standard utilizzano tipicamente substrati che vanno da 400 a 600 CPSI. Qui è necessario gestire un rigoroso compromesso. Un CPSI più alto (come 600 o 900) fornisce una superficie molto maggiore. Ciò produce tassi di conversione chimica migliori. Tuttavia, più celle significano canali più stretti, il che aumenta la contropressione. Un CPSI inferiore (come 200 o 300) riduce la contropressione ma riduce la superficie attiva, rischiando di fallire i test sulle emissioni.
Lo spessore delle pareti gioca un ruolo strettamente correlato. Negli ultimi dieci anni, i produttori hanno spinto per pareti ultrasottili. Normalmente vediamo spessori di parete da 2 a 4 mil (millesimi di pollice). Le pareti più sottili aumentano l'area frontale aperta del substrato. Riducono la contropressione e abbassano la massa termica, favorendo uno spegnimento più rapido. Il compromesso ingegneristico è la resistenza meccanica. Le pareti ultrasottili sono fragili. Richiedono procedure di inscatolamento precise per evitare rotture durante l'installazione.
L'abbinamento dell'applicazione determina la progettazione strutturale finale. L'ambiente con un motore a benzina differisce notevolmente da un ambiente diesel. Per un motore a benzina, utilizziamo una configurazione standard con catalizzatore a tre vie (TWC). Il gas di scarico scorre dolcemente attraverso i canali aperti.
Le applicazioni diesel introducono un forte carico di fuliggine. Un catalizzatore di ossidazione diesel (DOC) utilizza una tradizionale struttura a nido d'ape a flusso continuo. Ma un filtro antiparticolato diesel (DPF) richiede un approccio modificato. Utilizziamo una struttura wall-flow per i DPF. Colleghiamo canali alternati nel nido d'ape. Ciò costringe il gas di scarico a spingersi attraverso le pareti ceramiche porose. Le pareti intrappolano fisicamente la fuliggine lasciando fuoriuscire il gas. Questi ambienti diesel sono sottoposti a cicli di rigenerazione attivi, spingendo le temperature a livelli estremi per bruciare la fuliggine intrappolata. Il substrato deve sopportare queste brutali sollecitazioni strutturali senza fessurarsi.
Rischi di implementazione e modalità di guasto del substrato
Anche un substrato perfettamente specifico può guastarsi se il sistema motore circostante non funziona correttamente. Classifichiamo i guasti del substrato in tre gruppi principali: degradazione termica, avvelenamento chimico e taglio meccanico. Comprendere questi rischi aiuta a prevenire costose richieste di garanzia.
Degradazione termica (fusione): un motore ben calibrato mantiene la temperatura dei gas di scarico entro un intervallo di funzionamento sicuro. Tuttavia, se un motore presenta mancate accensioni, il carburante incombusto viene scaricato direttamente nel tubo di scarico. Questo combustibile grezzo colpisce il catalizzatore attivo e si accende all'interno del vettore. Questi fuochi interni superano facilmente il punto di fusione della ceramica (tipicamente superiore a 1.200°C). Le pareti interne a nido d'ape si liquefanno e si fondono insieme. Lo chiamiamo collasso del nucleo. Lo scarico si blocca completamente e il motore si spegne.
Avvelenamento chimico: il substrato ceramico stesso è chimicamente inerte. Tuttavia, il rivestimento in metallo prezioso è altamente vulnerabile agli agenti contaminanti. Se un veicolo brucia una quantità eccessiva di olio motore, gli additivi di fosforo presenti nell'olio scendono lungo lo scarico. Si cuociono sul catalizzatore, formando una glassa dura e vetrosa sul rivestimento. Lo zolfo proveniente da carburante di bassa qualità fa la stessa cosa. Questo smalto funge da barriera. Rende totalmente inutilizzabile la sottostante architettura a nido d'ape perché i gas di scarico non possono più toccare i metalli attivi.
Cesoia meccanica: il nucleo ceramico è fragile. Se l'impianto di produzione utilizza tecniche di inscatolamento inadeguate, come una pressione errata del tappetino, il substrato può scivolare all'interno del suo guscio di acciaio. Anche urti violenti con il telaio o percorsi fuoristrada impegnativi possono causare danni. La ceramica urta l'involucro di acciaio e si frattura. Spesso sentirai questo fallimento prima di vederlo; provoca un suono distinto e forte, tintinnio di scarico. Una volta fratturato, il gas di scarico bypassa i canali rotti, causando il fallimento istantaneo dei test sulle emissioni.
Logica di selezione e passaggi successivi per l'approvvigionamento
I team di procurement necessitano di un approccio strutturato per convalidare i fornitori. Non tutti i substrati ceramici offrono la stessa qualità, anche se le specifiche CPSI sembrano identiche sulla carta. È necessario convalidare la qualità del fornitore guardando oltre le dimensioni di base.
Valutare il substrato per porosità omogenea. I pori devono essere distribuiti uniformemente affinché il lavello venga assorbito perfettamente.
Richiedi una variazione dimensionale minima. Se il diametro esterno varia anche di una frazione di millimetro, il tappeto per inscatolamento non si comprimerà in modo uniforme, provocando successivamente un taglio meccanico.
Richiedere documentazione comprovata dei test di shock termico. Il fornitore deve dimostrare che il substrato può sopravvivere a migliaia di cicli estremi da caldo a freddo.
La conformità normativa è il tuo obiettivo finale. È necessario assicurarsi che la matrice del substrato scelta possa supportare il volume specifico del rivestimento di lavaggio richiesto per soddisfare le normative localizzate sulle emissioni del ciclo di vita. Un substrato più economico potrebbe avere una porosità inferiore, il che significa che non può contenere abbastanza platino per superare i test Euro 6 dopo 100.000 miglia di utilizzo.
Il prossimo passo attuabile è passare dalla selezione del substrato alla prototipazione. Non operare in un silo. È necessario integrare immediatamente la scelta del substrato con un partner washcoat e un impianto di inscatolamento. Fornisci loro le specifiche dimensionali selezionate e i dati sulla densità cellulare. Rivestiranno un lotto di prototipi ed eseguiranno test di durabilità a caldo per garantire che l'assemblaggio completo funzioni in modo coeso.
Conclusione
Un sistema di post-trattamento dei gas di scarico adeguatamente progettato richiede molto più che semplici sostanze chimiche reattive. Il substrato che funge da base deve resistere a abusi inimmaginabili mantenendo una precisa fluidodinamica. Il catalizzatore ceramico a nido d'ape non è solo un tubo passivo; è un'intersezione altamente ingegnerizzata tra scienza dei materiali e flusso aerodinamico.
Dobbiamo ottimizzare l’efficienza geometrica di questi vettori per bilanciare il delicato compromesso tra tassi di conversione chimica e contropressione del motore. Che si tratti di TWC a benzina o di DPF diesel per impieghi gravosi, la struttura centrale in cordierite rimane lo standard del settore per scalabilità e resilienza termica.
Un'attenta specifica del CPSI, dello spessore delle pareti e della qualità del materiale di base è assolutamente fondamentale. È necessario allineare la scelta del substrato con la chimica del rivestimento e i processi di inscatolamento. Il rispetto di queste esatte valutazioni tecniche garantisce la conformità normativa a lungo termine, l'ottimizzazione delle prestazioni del motore e l'evitamento di catastrofiche richieste di garanzia sul campo.
Domande frequenti
D: Perché non possiamo usare normali metalli invece di un supporto catalizzatore ceramico?
R: I metalli normali si ossidano e si degradano rapidamente a temperature di scarico superiori a 800°C. Inoltre subiscono una forte dilatazione termica, che provoca la rottura e la sfaldatura del rivestimento attivo del metallo prezioso. La ceramica fornisce una stabilità dimensionale senza pari sotto questi shock termici estremi.
D: La struttura a nido d'ape limita il flusso di scarico e compromette le prestazioni?
R: Mentre qualsiasi barriera fisica introduce una certa contropressione, i canali diritti e paralleli di una matrice a nido d'ape sono matematicamente ottimizzati. Offrono la minore restrizione di flusso possibile pur mantenendo l'enorme superficie necessaria per reazioni chimiche efficaci.
D: Perché la sostituzione di un catalizzatore a nido d'ape in ceramica è così costosa?
R: Il costo elevato raramente è dovuto al substrato ceramico stesso. La spesa massiccia deriva dal rivestimento in platino, palladio e rodio applicato alla struttura a nido d'ape. Questi rari metalli preziosi sono strettamente necessari per la riduzione chimica di NOx e l'ossidazione di CO/HC.
D: Qual è la differenza tra un substrato ceramico in un DOC e un DPF?
R: Un catalizzatore di ossidazione diesel (DOC) utilizza una struttura a nido d'ape a flusso continuo. Un filtro antiparticolato diesel (DPF) utilizza una struttura a flusso di parete, in cui vengono collegati canali alternati, forzando il gas di scarico attraverso le pareti ceramiche porose per intrappolare fisicamente la fuliggine grezza.


