Moderne eksosetterbehandling står overfor et enormt teknisk dilemma. Nøytralisering av giftige gasser krever et massivt overflateareal for å lette kjemiske reaksjoner. Moderne eksosanlegg krever imidlertid også utrolig lavt mottrykk og absolutt ekstrem termisk toleranse. Hvis du begrenser eksosstrømmen for mye, skader du motorens ytelse alvorlig.
Standard strukturelle materialer smelter, deformerer eller struper eksosstrømmen under disse brutale driftsforholdene. Vi løser dette problemet ved å stole på Honeycomb Ceramic Catalyst som den aksepterte industristandardløsningen. Det gir en svært presis balanse mellom termodynamisk stabilitet, optimal væskedynamikk og eksepsjonell kostnadseffektivitet sammenlignet med rene metalliske alternativer.
Ingeniør- og innkjøpsteam må vurdere disse underlagene nøye. De møter et enormt press for å oppfylle strenge globale utslippsmandater, inkludert Euro 6 og strenge EPA-standarder. I denne veiledningen utforsker vi hvordan du kan evaluere, kilde og implementere disse underlagene på riktig måte. Du vil lære de nøyaktige evalueringskriteriene som trengs for å nå utslippsmålene mens du opprettholder topp motorytelse.
Viktige takeaways
Geometrisk effektivitet: Bikakestrukturen maksimerer overflatearealet for edelt metallvaskefrakker samtidig som det minimerer eksosmottrykket.
Termisk sjokkmotstand: Disse underlagene er hovedsakelig produsert av kordieritt, og tåler raske temperatursvingninger uten å sprekke.
Kostnad-til-ytelse-forhold: Keramiske bærere tilbyr en mer kostnadseffektiv baseline enn metalliske substrater for de aller fleste OEM- og ettermarkedsapplikasjoner.
Anvendelsesallsidighet: Fungerer som den grunnleggende arkitekturen for treveiskatalysatorer (TWC), dieseloksidasjonskatalysatorer (DOC) og partikkelfiltre.
Kjerneteknisk problem: varme, strømning og kjemisk konvertering
Ingeniører møter motstridende krav når de designer et etterbehandlingssystem for eksos. Du kan ikke bare plassere en blokk av reaktivt metall i et eksosrør. Systemet må behandle enorme mengder høyt trykksatt, overopphetet gass på brøkdeler av et sekund. For å måle suksess må vi se på noen få ikke-omsettelige prestasjonskriterier.
Rask utkoblingstid: Katalysatoren må nå sin aktive driftstemperatur (vanligvis rundt 300°C) nesten umiddelbart etter en kald motorstart.
Vedvarende høytemperaturdrift: Systemet må overleve kontinuerlig eksponering for eksosgasser over 800°C under tung motorbelastning.
Lav fysisk nedbrytning: Komponenten må motstå alvorlige vibrasjoner, støt og termiske støt for over 150 000 miles med kjøring i den virkelige verden.
Den primære begrensningen i dette designet er væskedynamikk. Høy konverteringseffektivitet krever at du bremser avgassen. Den trenger tid til å komme i fysisk kontakt med aktive edle metaller som platina (Pt), palladium (Pd) og rhodium (Rh). Men hvis du oppretter overdreven restriksjon, struper du motoren. Høyt mottrykk ødelegger drivstofføkonomien, reduserer hestekrefter og kan skade interne motorkomponenter. Vi må maksimere overflaten og samtidig minimere fysiske hindringer.
Dette forklarer hvorfor vanlige strukturelle metaller svikter så raskt i katalytiske applikasjoner. Standard stål- eller aluminiumslegeringer oksiderer raskt, smelter eller deformeres når de utsettes for rå eksosgass. De utvider seg aggressivt når de varmes opp. Denne utvidelsen fører til at eventuelle påførte kjemiske belegg sprekker og flaker av. En spesialisert bærer er strengt nødvendig for å være vert for de kjemiske reaksjonene uten å ødelegge seg selv i prosessen.
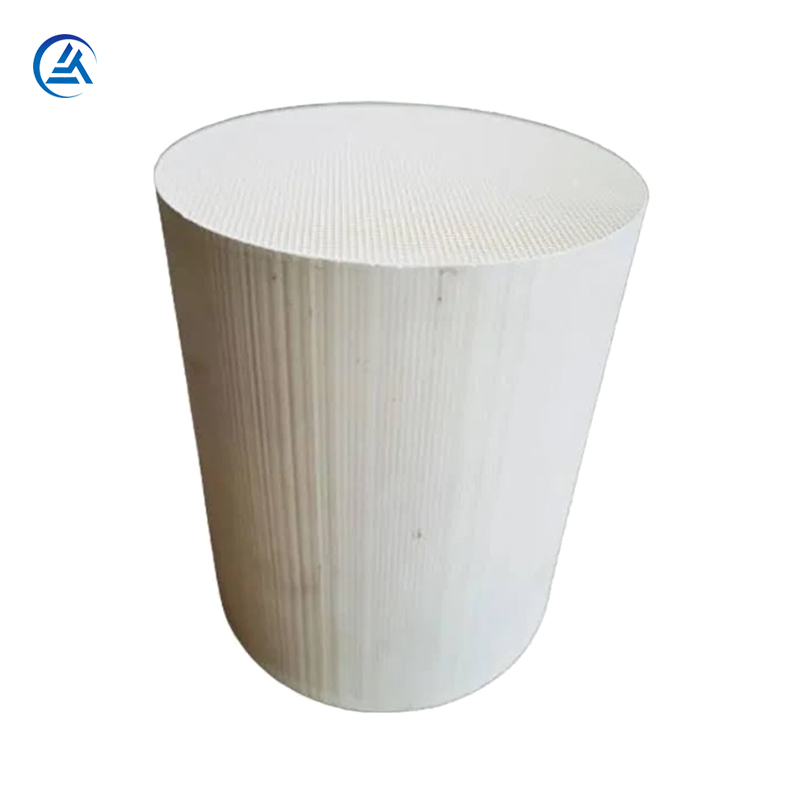
Hvordan den keramiske honeycomb-katalysatorarkitekturen fungerer
For å overvinne begrensningene til standardmetaller, vendte industrien seg til avansert materialvitenskap. Vi er avhengige av magnesiumaluminiumoksydsilikat, vanligvis kjent som kordieritt. Cordierite er den universelt foretrukne keramisk underlag for biler av flere svært spesifikke årsaker. Mest bemerkelsesverdig har den en ekstremt lav termisk ekspansjonskoeffisient.
Når du utsetter kordieritt for rask, ekstrem oppvarming, endres dens dimensjoner knapt. Det sveller ikke eller bøyes som metall. Denne dimensjonsstabiliteten er kritisk fordi den forhindrer at den indre matrisen knuses når en kald bil plutselig akselererer og dumper brennende gass inn i et iskaldt eksosrør.
Den indre geometrien til dette underlaget er like viktig som selve materialet. Honeycomb-designet har tusenvis av små parallelle kanaler. Denne spesifikke kanalgeometrien dikterer væskedynamikken til systemet.
Den tvinger turbulent eksosgass til en jevn, laminær strømning.
Det reduserer turbulensen enormt.
Det reduserer mottrykket betydelig sammenlignet med historiske pelletbaserte eller tilfeldige matrisedesigner.
Ved å tvinge gassen gjennom disse rette, ensartede banene, eksponerer vi hvert molekyl for kanalveggene uten å skape kaotiske, strømningskvelende virvler.
Vi må også se på washcoat-grensesnittet. Selve den nakne keramikken renser ikke eksosen; den fungerer bare som vert. Den porøse mikroskopiske strukturen til en keramisk katalysatorbærer lar den aktive washcoaten feste seg sikkert. Produsenter påfører en slurry av aluminiumoksyd og edle metaller på honningkaken. Mikroporene i cordieritten absorberer denne washcoaten som en svamp. Når den er bakt, låser denne mekaniske bindingen de aktive metallene på plass. Det forhindrer utblåsning av katalysator, og sikrer at systemet forblir effektivt over en komplett livssyklus på 150 000 miles eller mer.
Keramiske vs. metalliske substrater: en beslutningsramme
Mens keramikk dominerer markedet, finnes det også metalliske foliesubstrater. Innkjøps- og ingeniørteam må hele tiden vurdere disse to alternativene. Vi baserer dette beslutningsrammeverket på termisk masse, fysisk holdbarhet og generell skalerbarhet.
Termisk masse dikterer hvor raskt katalysatoren oppnår «light-off.» Metalliske folier har generelt lavere termisk masse enn eldre, tykkvegget keramikk. De varmes opp raskere, noe som bidrar til å redusere utslippene ved kaldstart. Imidlertid lar moderne produksjonsteknikker oss produsere ultratynne keramiske vegger. Disse avanserte tynnveggede keramikkene senker den termiske massen drastisk, og lukker effektivt gapet mellom keramiske og metalliske alternativer.
Holdbarhet og hermetisering utgjør en annen stor forskjell. Keramikk er iboende skjør før installasjon. Den kan ikke sveises eller boltes direkte til et ståleksosrør. Keramikk krever spesialiserte oppblærende matter for «hermetikk.» Vi pakker den keramiske kjernen inn i denne ekspanderende matten og presser den inn i et stålskall. Matten fungerer som en støtdemper, og beskytter den sprø keramikken mot chassisvibrasjoner og fysiske støt. Derimot er metalliske underlag loddet direkte til det ytre stålskallet. De håndterer fysisk sjokk bedre, men lider av alvorlige termiske ekspansjonsproblemer.
Vi må også ta opp den økonomiske virkeligheten i produksjonen. Kostnader og skalerbarhet favoriserer sterkt keramikk. Materialene er billigere å skaffe, og ekstruderingsfremstillingsprosessen skaleres utrolig godt for høyvolumsproduksjon. Denne økonomiske fordelen forklarer hvorfor keramisk honeycomb-katalysator er fortsatt det dominerende valget for standard OEM-kjøretøyproduksjon. Vi reserverer vanligvis metalliske underlag for høyytelses sportsbiler eller spesialkjøretøyer med begrenset plass der ekstreme strømningshastigheter rettferdiggjør premiumkostnaden.
Sammenligningsskjema: Substratmaterialeattributter
Sammenligningstabell for underlagsmateriale
| Attributt |
Keramisk (Cordierite) |
metallisk folie |
| Termisk ekspansjon |
Ekstremt lav |
Høy |
| Produksjonskostnad |
Svært kostnadseffektiv |
Premium / dyrt |
| Monteringsmetode (hermetikk) |
Krever Intumescent Mat |
Loddet direkte til Shell |
| Beste applikasjonspassform |
Høyvolum OEM, standard kjøretøy |
Høy ytelse, trange plasser |
Viktige evalueringskriterier for innkjøp og implementering
Når de velger et underlag for en spesifikk kjøretøyplattform, bruker ingeniører eksakte matematiske kriterier. Du kan ikke kjøpe et generisk substrat og forvente at det skal bestå regulatoriske tester. Vi fokuserer først og fremst på celletetthet, veggtykkelse og spesifikk applikasjonsmatching.
Vi måler celletetthet i Cells Per Square Inch (CPSI). Standard passasjerkjøretøyer bruker vanligvis underlag fra 400 til 600 CPSI. Du må klare en streng avveining her. En høyere CPSI (som 600 eller 900) gir mye mer overflate. Dette gir bedre kjemiske konverteringsrater. Men flere celler betyr smalere kanaler, noe som øker mottrykket. En lavere CPSI (som 200 eller 300) reduserer mottrykket, men reduserer det aktive overflatearealet, og risikerer mislykkede utslippstester.
Veggtykkelse spiller en nært beslektet rolle. I løpet av det siste tiåret har produsentene presset på for ultratynne vegger. Vi ser rutinemessig veggtykkelser på 2 til 4 mils (tusendeler av en tomme). Tynnere vegger øker det åpne frontarealet til underlaget. De reduserer mottrykket og senker den termiske massen, og fremmer raskere lys-off. Den ingeniørmessige avveiningen er mekanisk styrke. Ultratynne vegger er skjøre. De krever presise hermetikkprosedyrer for å forhindre sprekkdannelse under installasjonen.
Søknadsmatching dikterer den endelige strukturelle utformingen. Et bensinmotormiljø skiller seg mye fra et dieselmiljø. For en bensinmotor bruker vi en standard treveiskatalysator (TWC) konfigurasjon. Eksosgassen strømmer jevnt gjennom de åpne kanalene.
Dieselapplikasjoner introduserer tung sotbelastning. En dieseloksidasjonskatalysator (DOC) bruker en tradisjonell gjennomstrømnings-bikakestruktur. Men et dieselpartikkelfilter (DPF) krever en modifisert tilnærming. Vi bruker en veggstrømningsstruktur for DPF-er. Vi plugger vekslende kanaler i honningkaken. Dette tvinger eksosgassen til å presse gjennom de porøse keramiske veggene. Veggene fanger fysisk soten mens de lar gassen slippe ut. Disse dieselmiljøene gjennomgår aktive regenereringssykluser, og presser temperaturene til ekstreme for å brenne bort den innestengte soten. Underlaget må håndtere disse brutale strukturelle påkjenningene uten å sprekke.
Implementeringsrisiko og substratfeilmoduser
Selv et perfekt spesifisert underlag kan svikte hvis det omkringliggende motorsystemet svikter. Vi kategoriserer substratfeil i tre hovedgrupper: termisk nedbrytning, kjemisk forgiftning og mekanisk skjæring. Å forstå disse risikoene hjelper deg med å forhindre kostbare garantikrav.
Termisk nedbrytning (smelting): En godt innstilt motor holder eksostemperaturene innenfor et sikkert driftsvindu. Men hvis en motor opplever feiltenninger, dumper uforbrent drivstoff direkte inn i eksosrøret. Dette rådrivstoffet treffer den aktive katalysatoren og antennes inne i bæreren. Disse interne brannene overskrider lett keramikkens smeltepunkt (typisk over 1200°C). De indre bikakeveggene blir flytende og smelter sammen. Vi kaller dette en kjernekollaps. Eksosen blir helt blokkert, og motoren stopper.
Kjemisk forgiftning: Selve det keramiske underlaget er kjemisk inert. Imidlertid er vaskefrakken av edelt metall svært sårbar for forurensninger. Hvis et kjøretøy brenner for mye motorolje, beveger fosfortilsetningsstoffer i oljen seg ned i eksosen. De bakes på katalysatoren, og danner en hard, glassaktig glasur over washcoaten. Svovel fra lavkvalitets drivstoff gjør det samme. Denne glasuren fungerer som en barriere. Det gjør den underliggende bikakearkitekturen totalt ubrukelig fordi eksosgassen ikke lenger kan berøre de aktive metallene.
Mekanisk skjæring: Den keramiske kjernen er sprø. Hvis produksjonsanlegget bruker uriktige hermetikkteknikker - for eksempel feil mattetrykk - kan underlaget gli inn i stålskallet. Alvorlige chassispåkjørsler eller alvorlig terrengkjøring kan også forårsake skade. Keramikken påvirker stålhuset og sprekker. Du vil ofte høre denne feilen før du ser den; det forårsaker en tydelig, høy raslende lyd fra eksosen. Når eksosgassen er brutt, går den forbi de ødelagte kanalene, noe som forårsaker umiddelbare feil i utslippstesten.
Shortlisting Logic & Next Steps for Procurement
Innkjøpsteam trenger en strukturert tilnærming for å validere leverandører. Ikke alle keramiske underlag gir samme kvalitet, selv om CPSI-spesifikasjonene ser identiske ut på papiret. Du må validere leverandørkvalitet ved å se utover grunnleggende dimensjoner.
Vurder substratet for homogen porøsitet. Porene må være jevnt fordelt slik at washcoaten absorberer perfekt.
Krev minimal dimensjonsavvik. Hvis den ytre diameteren varierer med en brøkdel av en millimeter, vil ikke hermetikkmatten komprimeres jevnt, noe som fører til mekanisk skjæring senere.
Krev dokumentert dokumentasjon for termisk sjokktesting. Leverandøren må bevise at underlaget kan overleve tusenvis av ekstreme varme-til-kalde sykluser.
Overholdelse av regelverk er ditt ultimate mål. Du må sikre at den valgte underlagsmatrisen kan støtte det spesifikke washcoat-volumet som kreves for å passere lokale livssyklusutslippsforskrifter. Et billigere underlag kan ha en lavere porøsitet, noe som betyr at det ikke kan holde nok platina til å bestå Euro 6-testing etter 100 000 miles med slitasje.
Det neste trinnet ditt er å gå fra valg av underlag til prototyping. Ikke bruk i en silo. Du må integrere ditt valg av underlag med en washcoat-partner og et hermetikkanlegg umiddelbart. Gi dem dine valgte dimensjonsspesifikasjoner og celletetthetsdata. De vil belegge en prototype-batch og kjøre holdbarhetstester for varme risting for å sikre at hele sammenstillingen fungerer sammenhengende.
Konklusjon
Et riktig konstruert etterbehandlingssystem for eksos krever mer enn bare reaktive kjemikalier. Substratet som tjener som fundament må tåle ufattelig misbruk samtidig som den opprettholder presis væskedynamikk. Den honeycomb keramiske katalysatoren er ikke bare et passivt rør; det er et svært konstruert skjæringspunkt mellom materialvitenskap og aerodynamisk flyt.
Vi må optimalisere den geometriske effektiviteten til disse bærerne for å balansere den delikate avveiningen mellom kjemiske konverteringsrater og motormottrykk. Enten du har å gjøre med bensin-TWC-er eller kraftige diesel-DPFer, forblir kjernekordierittstrukturen industristandarden for skalerbarhet og termisk motstandskraft.
Nøye spesifikasjoner av CPSI, veggtykkelse og kvalitet på grunnmaterialet er helt avgjørende. Du må justere underlagsvalget ditt med washcoat-kjemien og hermetikkprosessene. Å følge disse eksakte tekniske evalueringene sikrer at du oppnår langsiktig overholdelse av regelverk, maksimerer motorytelsen og unngår katastrofale garantikrav i feltet.
FAQ
Spørsmål: Hvorfor kan vi ikke bruke vanlige metaller i stedet for en keramisk katalysatorbærer?
A: Normale metaller oksiderer og brytes ned raskt ved 800°C+ eksostemperaturer. De gjennomgår også kraftig termisk ekspansjon, noe som fører til at den aktive edelmetallvasken sprekker og flaker av. Keramikk gir uovertruffen dimensjonsstabilitet under disse ekstreme termiske støtene.
Spørsmål: Begrenser bikakestrukturen eksosstrømmen og skader ytelsen?
A: Mens enhver fysisk barriere introduserer noe mottrykk, er de rette, parallelle kanalene til en honeycomb-matrise matematisk optimalisert. De tilbyr lavest mulig strømningsbegrensning samtidig som de opprettholder det massive overflatearealet som kreves for effektive kjemiske reaksjoner.
Spørsmål: Hvorfor er det så dyrt å erstatte en keramisk bikakekatalysator?
A: Den høye kostnaden er sjelden selve det keramiske underlaget. De enorme kostnadene kommer fra platina-, palladium- og rhodium-washcoaten som påføres bikakestrukturen. Disse sjeldne edle metallene er strengt nødvendige for kjemisk reduksjon av NOx og oksidasjon av CO/HC.
Spørsmål: Hva er forskjellen mellom et keramisk substrat i en DOC kontra en DPF?
A: En dieseloksidasjonskatalysator (DOC) bruker en gjennomstrømning av honeycomb-struktur. Et dieselpartikkelfilter (DPF) bruker en veggstrømningsstruktur, der vekslende kanaler er plugget, og tvinger eksosgass gjennom de porøse keramiske veggene for å fysisk fange rå sot.


