El postratamiento de gases de escape moderno se enfrenta a un enorme dilema de ingeniería. La neutralización de gases tóxicos requiere una superficie enorme para facilitar las reacciones químicas. Sin embargo, los sistemas de escape modernos también exigen una contrapresión increíblemente baja y una tolerancia térmica extrema absoluta. Si restringe demasiado el flujo de escape, dañará gravemente el rendimiento del motor.
Los materiales estructurales estándar simplemente se derriten, deforman o obstruyen el flujo de escape bajo estas brutales condiciones de operación. Resolvemos este problema apoyándonos en la Catalizador cerámico Honeycomb como solución estándar aceptada en la industria. Proporciona un equilibrio muy preciso entre estabilidad termodinámica, dinámica de fluidos óptima y rentabilidad excepcional en comparación con alternativas metálicas puras.
Los equipos de ingeniería y adquisiciones deben evaluar estos sustratos cuidadosamente. Se enfrentan a una inmensa presión para cumplir estrictos mandatos de emisiones globales, incluidos Euro 6 y las estrictas normas de la EPA. En esta guía, exploramos cómo puede evaluar, obtener e implementar estos sustratos correctamente. Aprenderá los criterios de evaluación exactos necesarios para alcanzar los objetivos de emisiones y al mismo tiempo mantener el máximo rendimiento del motor.
Conclusiones clave
Eficiencia geométrica: la estructura alveolar maximiza la superficie de los revestimientos de metales preciosos y minimiza la contrapresión del escape.
Resistencia al choque térmico: fabricados principalmente a partir de cordierita, estos sustratos soportan rápidas fluctuaciones de temperatura sin fracturarse.
Relación costo-rendimiento: Los soportes cerámicos ofrecen una base más rentable que los sustratos metálicos para la gran mayoría de aplicaciones OEM y de posventa.
Versatilidad de aplicaciones: Funciona como arquitectura fundamental para catalizadores de tres vías (TWC), catalizadores de oxidación diésel (DOC) y filtros de partículas.
El problema central de la ingeniería: calor, flujo y conversión química
Los ingenieros enfrentan requisitos contradictorios al diseñar un sistema de postratamiento de gases de escape. No se puede simplemente colocar un bloque de metal reactivo en un tubo de escape. El sistema debe procesar volúmenes masivos de gas sobrecalentado y altamente presurizado en fracciones de segundo. Para medir el éxito, debemos observar algunos criterios de desempeño no negociables.
Tiempo de apagado rápido: el catalizador debe alcanzar su temperatura de funcionamiento activa (normalmente alrededor de 300 °C) casi instantáneamente después de arrancar el motor en frío.
Funcionamiento sostenido a alta temperatura: el sistema debe sobrevivir a la exposición continua a gases de escape que superan los 800 °C bajo cargas pesadas del motor.
Baja degradación física: el componente debe resistir vibraciones, impactos y choques térmicos severos durante más de 150 000 millas de conducción en el mundo real.
La principal limitación en este diseño es la dinámica de fluidos. La alta eficiencia de conversión requiere que usted reduzca la velocidad de los gases de escape. Necesita tiempo para hacer contacto físico con metales preciosos activos como el platino (Pt), el paladio (Pd) y el rodio (Rh). Pero si creas una restricción excesiva, ahogarás el motor. La alta contrapresión arruina la economía de combustible, reduce los caballos de fuerza y puede dañar los componentes internos del motor. Debemos maximizar la superficie y minimizar la obstrucción física.
Esto explica por qué los metales estructurales ordinarios fallan tan rápidamente en aplicaciones catalíticas. Las aleaciones estándar de acero o aluminio se oxidan rápidamente, se derriten o se deforman cuando se exponen a los gases de escape sin tratar. Se expanden agresivamente cuando se calientan. Esta expansión hace que los recubrimientos químicos aplicados se agrieten y se descascaren. Un transportador especializado es estrictamente necesario para albergar las reacciones químicas sin destruirse en el proceso.
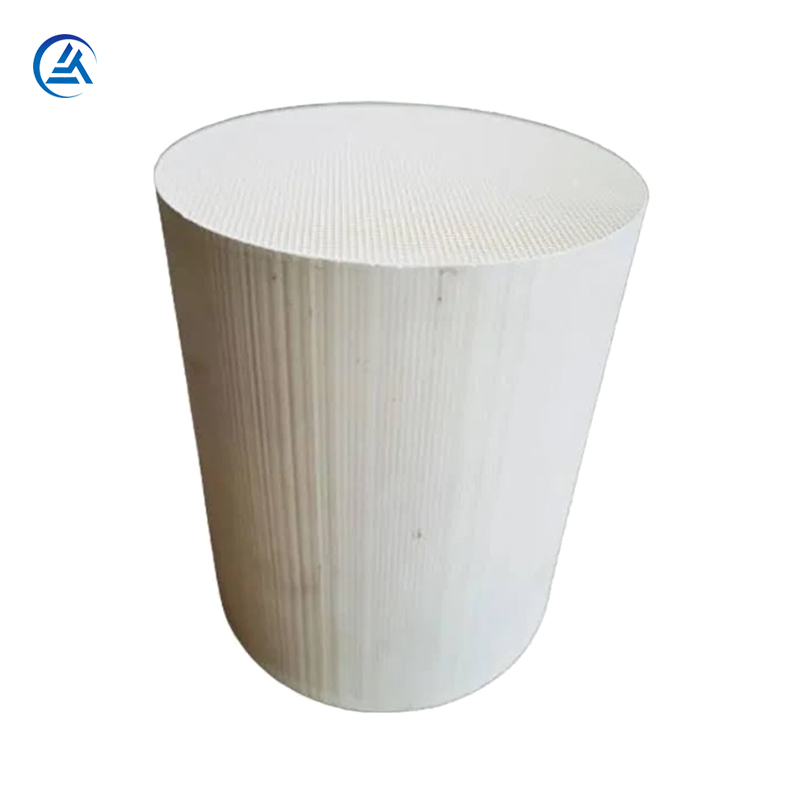
Cómo funciona la arquitectura del catalizador cerámico en forma de panal
Para superar las limitaciones de los metales estándar, la industria recurrió a la ciencia de materiales avanzada. Dependemos en gran medida del silicato de alúmina y magnesio, comúnmente conocido como cordierita. La cordierita es la preferida universalmente. sustrato cerámico para automóviles por varias razones muy específicas. En particular, presenta un coeficiente de expansión térmica extremadamente bajo.
Cuando se expone la cordierita a un calentamiento rápido y extremo, sus dimensiones apenas cambian. No se hincha ni se deforma como el metal. Esta estabilidad dimensional es fundamental porque evita que la matriz interna se rompa cuando un automóvil frío acelera repentinamente, arrojando gases abrasadores a un tubo de escape helado.
La geometría interna de este sustrato es tan importante como el propio material. El diseño de panal presenta miles de pequeños canales paralelos. Esta geometría de canal específica dicta la dinámica de fluidos del sistema.
Obliga a los gases de escape turbulentos a convertirse en un flujo laminar suave.
Reduce enormemente las turbulencias.
Reduce significativamente la contrapresión en comparación con los diseños históricos basados en pellets o de matriz aleatoria.
Al forzar el gas a través de estos caminos rectos y uniformes, exponemos cada molécula a las paredes del canal sin crear vórtices caóticos que obstruyan el flujo.
También debemos fijarnos en la interfaz de la bata. La cerámica desnuda por sí sola no limpia el escape; simplemente actúa como anfitrión. La estructura microscópica porosa de un El portador de catalizador cerámico permite que la capa de lavado activa se adhiera de forma segura. Los fabricantes aplican una suspensión de alúmina y metales preciosos al panal. Los microporos de la cordierita absorben esta capa como una esponja. Una vez horneado, esta unión mecánica bloquea los metales activos en su lugar. Previene la explosión del catalizador, lo que garantiza que el sistema siga siendo eficaz durante un ciclo de vida completo de 150 000 millas o más.
Sustratos cerámicos versus sustratos metálicos: un marco de decisión
Si bien la cerámica domina el mercado, también existen sustratos de láminas metálicas. Los equipos de adquisiciones e ingeniería deben evaluar constantemente estas dos opciones. Basamos este marco de decisión en la masa térmica, la durabilidad física y la escalabilidad general.
La masa térmica dicta la rapidez con la que el catalizador logra 'apagarse'. Las láminas metálicas generalmente tienen una masa térmica más baja que las cerámicas más antiguas de paredes gruesas. Se calientan más rápido, lo que ayuda a reducir las emisiones de arranque en frío. Sin embargo, las modernas técnicas de fabricación nos permiten producir paredes cerámicas ultrafinas. Estas cerámicas avanzadas de paredes delgadas reducen drásticamente la masa térmica, cerrando efectivamente la brecha de iluminación entre las opciones cerámicas y metálicas.
La durabilidad y el enlatado presentan otra diferencia importante. La cerámica es inherentemente frágil antes de la instalación. No se puede soldar ni atornillar directamente a un tubo de escape de acero. La cerámica requiere tapetes intumescentes especializados para el 'enlatado'. Envolvemos el núcleo cerámico en este tapete expansible y lo presionamos para formar una carcasa de acero. La alfombra actúa como amortiguador, protegiendo la frágil cerámica de las vibraciones del chasis y los impactos físicos. Por el contrario, los sustratos metálicos se sueldan directamente a la carcasa exterior de acero. Manejan mejor los golpes físicos, pero sufren graves problemas de expansión térmica.
También debemos abordar la realidad económica de la industria manufacturera. El costo y la escalabilidad favorecen en gran medida a la cerámica. Los materiales son más baratos de obtener y el proceso de fabricación por extrusión se adapta increíblemente bien para una producción de gran volumen. Esta ventaja económica explica por qué El catalizador cerámico en forma de panal sigue siendo la opción dominante para la producción de vehículos OEM estándar. Normalmente reservamos sustratos metálicos para automóviles deportivos de alto rendimiento o vehículos especiales con espacio limitado donde los caudales extremos justifican el costo superior.
Cuadro comparativo: atributos del material del sustrato
Tabla de comparación de materiales de sustrato
| Atributo |
de cerámica (cordierita) |
Lámina metálica |
| Expansión térmica |
Extremadamente bajo |
Alto |
| Costo de fabricación |
Altamente rentable |
Premium / Caro |
| Método de ensamblaje (enlatado) |
Requiere tapete intumescente |
Soldado directamente a la carcasa |
| Mejor ajuste de aplicación |
OEM de gran volumen, vehículos estándar |
Espacios reducidos de alto rendimiento |
Criterios clave de evaluación para el abastecimiento y la implementación
Al seleccionar un sustrato para una plataforma de vehículo específica, los ingenieros utilizan criterios matemáticos exactos. No se puede comprar un sustrato genérico y esperar que pase las pruebas reglamentarias. Nos centramos principalmente en la densidad celular, el espesor de la pared y la combinación de aplicaciones específicas.
Medimos la densidad celular en células por pulgada cuadrada (CPSI). Los vehículos de pasajeros estándar suelen utilizar sustratos que oscilan entre 400 y 600 CPSI. Debe gestionar una estricta compensación aquí. Un CPSI más alto (como 600 o 900) proporciona una superficie mucho mayor. Esto produce mejores tasas de conversión química. Sin embargo, más células significan canales más estrechos, lo que aumenta la contrapresión. Un CPSI más bajo (como 200 o 300) reduce la contrapresión pero reduce el área de superficie activa, lo que corre el riesgo de fallar las pruebas de emisiones.
El espesor de la pared juega un papel estrechamente relacionado. Durante la última década, los fabricantes impulsaron paredes ultrafinas. Habitualmente vemos espesores de pared de 2 a 4 mils (milésimas de pulgada). Las paredes más delgadas aumentan el área frontal abierta del sustrato. Reducen la contrapresión y disminuyen la masa térmica, promoviendo un encendido más rápido. La compensación de ingeniería es la resistencia mecánica. Las paredes ultrafinas son frágiles. Requieren procedimientos de enlatado precisos para evitar grietas durante la instalación.
La coincidencia de aplicaciones dicta el diseño estructural final. El entorno de un motor de gasolina difiere enormemente de un entorno de diésel. Para un motor de gasolina, utilizamos una configuración estándar de catalizador de tres vías (TWC). Los gases de escape fluyen suavemente a través de los canales abiertos.
Las aplicaciones diésel introducen una gran carga de hollín. Un catalizador de oxidación diésel (DOC) utiliza una estructura de panal de flujo tradicional. Pero un filtro de partículas diésel (DPF) requiere un enfoque modificado. Utilizamos una estructura de flujo de pared para DPF. Tapamos canales alternos en el panal. Esto obliga a los gases de escape a atravesar las paredes cerámicas porosas. Las paredes atrapan físicamente el hollín y dejan escapar el gas. Estos entornos diésel se someten a ciclos de regeneración activa, lo que eleva las temperaturas a extremos para quemar el hollín atrapado. El sustrato debe soportar estas brutales tensiones estructurales sin agrietarse.
Riesgos de implementación y modos de falla del sustrato
Incluso un sustrato perfectamente especificado puede fallar si el sistema del motor circundante no funciona correctamente. Clasificamos las fallas del sustrato en tres grupos principales: degradación térmica, envenenamiento químico y corte mecánico. Comprender estos riesgos le ayudará a evitar costosas reclamaciones de garantía.
Degradación térmica (fusión): un motor bien afinado mantiene las temperaturas de escape dentro de una ventana de funcionamiento segura. Sin embargo, si un motor falla, el combustible no quemado se vierte directamente al tubo de escape. Este combustible crudo golpea el catalizador activo y se enciende dentro del transportador. Estos fuegos internos superan fácilmente el punto de fusión de la cerámica (normalmente por encima de 1200 °C). Las paredes internas alveolares se licuan y se fusionan. A esto lo llamamos colapso del núcleo. El escape se bloquea completamente y el motor se cala.
Envenenamiento químico: El sustrato cerámico en sí es químicamente inerte. Sin embargo, la capa de metales preciosos es muy vulnerable a los contaminantes. Si un vehículo quema demasiado aceite de motor, los aditivos de fósforo en el aceite bajan por el escape. Se hornean sobre el catalizador, formando un esmalte duro y vítreo sobre la capa de lavado. Lo mismo ocurre con el azufre procedente de combustibles de baja calidad. Este esmalte actúa como barrera. Esto hace que la arquitectura de panal subyacente sea totalmente inútil porque los gases de escape ya no pueden tocar los metales activos.
Cizallamiento mecánico: El núcleo cerámico es quebradizo. Si las instalaciones de fabricación utilizan técnicas de enlatado inadecuadas, como una presión incorrecta del tapete, el sustrato puede deslizarse dentro de su carcasa de acero. Los impactos severos en el chasis o el uso todoterreno severo también pueden causar daños. La cerámica impacta la carcasa de acero y se fractura. A menudo escucharás este fracaso antes de verlo; Provoca un sonido de escape fuerte y distintivo. Una vez fracturados, los gases de escape pasan por alto los canales rotos, lo que provoca fallas instantáneas en las pruebas de emisiones.
Lógica de preselección y próximos pasos para la adquisición
Los equipos de adquisiciones necesitan un enfoque estructurado para validar a los proveedores. No todos los sustratos cerámicos ofrecen la misma calidad, incluso si las especificaciones CPSI parecen idénticas en papel. Es necesario validar la calidad del proveedor mirando más allá de las dimensiones básicas.
Evalúe el sustrato para determinar si tiene una porosidad homogénea. Los poros deben estar distribuidos uniformemente para que la capa se absorba perfectamente.
Exija una variación dimensional mínima. Si el diámetro exterior varía incluso en una fracción de milímetro, la estera para enlatar no se comprimirá de manera uniforme, lo que provocará un corte mecánico posterior.
Requiere documentación comprobada de pruebas de choque térmico. El proveedor debe demostrar que el sustrato puede sobrevivir miles de ciclos extremos de calor a frío.
El cumplimiento normativo es su objetivo final. Debe asegurarse de que la matriz de sustrato elegida pueda soportar el volumen de capa de lavado específico requerido para cumplir con las regulaciones de emisiones del ciclo de vida localizadas. Un sustrato más barato podría tener una porosidad menor, lo que significa que no puede contener suficiente platino para pasar las pruebas Euro 6 después de 100.000 millas de uso.
El siguiente paso viable es pasar de la selección del sustrato a la creación de prototipos. No operar en un silo. Debe integrar su elección de sustrato con un socio de abrigo y una instalación de enlatado de inmediato. Bríndeles las especificaciones dimensionales seleccionadas y los datos de densidad celular. Recubrirán un lote de prototipos y realizarán pruebas de durabilidad con agitación en caliente para garantizar que todo el conjunto funcione de manera coherente.
Conclusión
Un sistema de postratamiento de gases de escape diseñado adecuadamente requiere algo más que productos químicos reactivos. El sustrato que sirve de base debe resistir abusos inimaginables y al mismo tiempo mantener una dinámica de fluidos precisa. El catalizador cerámico en forma de panal no es sólo un tubo pasivo; es una intersección altamente diseñada de la ciencia de los materiales y el flujo aerodinámico.
Debemos optimizar la eficiencia geométrica de estos transportadores para equilibrar el delicado equilibrio entre las tasas de conversión química y la contrapresión del motor. Ya sea que se trate de TWC de gasolina o DPF diésel de servicio pesado, la estructura central de cordierita sigue siendo el estándar de la industria en cuanto a escalabilidad y resiliencia térmica.
Es absolutamente fundamental una especificación cuidadosa del CPSI, el espesor de la pared y la calidad del material base. Debe alinear su elección de sustrato con la química de su capa de lavado y sus procesos de enlatado. Seguir estas evaluaciones técnicas exactas le garantiza lograr el cumplimiento normativo a largo plazo, maximizar el rendimiento del motor y evitar reclamaciones de garantía catastróficas en el campo.
Preguntas frecuentes
P: ¿Por qué no podemos utilizar metales normales en lugar de un soporte de catalizador cerámico?
R: Los metales normales se oxidan y degradan rápidamente a temperaturas de escape superiores a 800 °C. También sufren una severa expansión térmica, lo que hace que la capa de lavado de metales preciosos activos se agriete y se desprenda. La cerámica proporciona una estabilidad dimensional inigualable bajo estos choques térmicos extremos.
P: ¿La estructura alveolar restringe el flujo de escape y perjudica el rendimiento?
R: Si bien cualquier barrera física introduce algo de contrapresión, los canales rectos y paralelos de una matriz de panal están matemáticamente optimizados. Ofrecen la restricción de flujo más baja posible y al mismo tiempo mantienen la enorme superficie necesaria para reacciones químicas efectivas.
P: ¿Por qué es tan costoso reemplazar un catalizador cerámico en forma de panal?
R: El alto costo rara vez se debe al sustrato cerámico en sí. El enorme gasto proviene del revestimiento de platino, paladio y rodio aplicado a la estructura alveolar. Estos raros metales preciosos son estrictamente necesarios para la reducción química de NOx y la oxidación de CO/HC.
P: ¿Cuál es la diferencia entre un sustrato cerámico en un DOC y un DPF?
R: Un catalizador de oxidación diésel (DOC) utiliza una estructura de flujo continuo en forma de panal. Un filtro de partículas diésel (DPF) utiliza una estructura de flujo de pared, donde se tapan canales alternos, lo que obliga a los gases de escape a través de las paredes cerámicas porosas para atrapar físicamente el hollín en bruto.


