現代の排出ガス制御システムは、重要な触媒反応を促進するために構造的基盤に大きく依存しています。これらの複雑なシステムの中心にはセラミック触媒基板があり、静かに環境コンプライアンスを可能にします。自動車エンジニアは今日、継続的な困難な課題に直面しています。非常に厳格な Euro 7 および EPA 基準を満たすには、触媒効率を最大化する必要があります。同時に、エンジンの背圧を最小限に抑え、極端な条件下での急激な熱劣化を防ぐ必要があります。これらの相反する力のバランスをとるには、深い技術的洞察が必要です。
この記事では、自動車および産業システムエンジニア向けの具体的な評価フレームワークを提供します。お客様の特定の用途に最適な設計を指定して調達する方法をご案内します。操作上の信頼性、幾何学的制約、材料特性のバランスを効果的に取る方法を学びます。最終的には、長期的なパフォーマンスを犠牲にすることなく、堅牢な設計を指定する方法を学びます。
重要なポイント
基板セルの設計では、放出変換のための幾何表面積 (GSA) と背圧管理のための開口前頭面積 (OFA) の間のトレードオフを計算する必要があります。
チャネルの詰まりを防ぎ、長期耐久性を確保するには、セル密度 (CPSI) と壁の厚さを特定のウォッシュコートの特性と並行して評価する必要があります。
材料の選択 (通常はコーディエライトまたは炭化ケイ素) は、耐熱衝撃性と熱膨張係数 (CTE) を決定し、高温サイクル下での寿命に直接影響します。
ベンダーの選択は、押出成形公差、拡張性、および自動車品質基準 (IATF 16949) の遵守において実証された精度に依存する必要があります。
基板設計をコンプライアンスおよびパフォーマンス目標に合わせる
最新の排出システムを設計するには、正確なバランスが必要です。厳格な規制遵守と最適なエンジン燃費との間のギャップを慎重に埋める必要があります。開発段階の早い段階で成功基準を定義することは絶対に不可欠です。選ばれたもの セラミック排気基板は 、活性貴金属をサポートしながら、大量のガスを処理する必要があります。内部構造が排気流を制限すると、車両全体のパフォーマンスが低下します。
積極的な排出目標には、当然、より高い化学変換率が必要です。これらの速度を達成するために、エンジニアは多くの場合、より高密度のセルラー ネットワークを指定します。これらのネットワークにより、触媒反応に利用できる表面積が増加します。ただし、このアプローチでは、変換とバックプレッシャーの重大なトレードオフが生じます。不適切に設計された基板は排気背圧を大幅に増加させます。そうすると、エンジンは排気ガスをテールパイプから押し出すためにさらに激しく働かなければなりません。
このポンピング仕事の増加は、直接的な「燃料ペナルティ」を引き起こします。車両は、単に排気ラインの物理的な制限を克服するために、より多くの燃料を消費します。このハードルを克服するには、綿密な幾何学的計画が必要です。システム エンジニアは、オープンな経路とコーティングされた壁のバランスをとったアーキテクチャを指定する必要があります。不要な圧力低下を防ぐために、ガスの流れのダイナミクスを最適化する必要があります。最初の基板プロトタイプを承認する前に、これらの圧力制約を計画することを強くお勧めします。
幾何学的パラメータの評価: CPSI と壁の厚さ
基板の幾何学的レイアウトは基本的にその性能限界を決定します。設計段階でこれらの物理的寸法を綿密に評価する必要があります。
1 平方インチあたりのセル数 (CPSI)
セル密度の標準的な指標は、平方インチあたりのセル数 (CPSI) です。用途が異なれば、必要な密度範囲も大幅に異なります。標準的な軽量ガソリン車の場合、エンジニアは通常 400 ~ 900 CPSI を指定します。これらのより高い密度により、迅速なガス変換のための大規模な表面積が提供されます。逆に、ヘビーデューティーディーゼルアプリケーションは通常 200 ~ 300 CPSI で動作します。密度が低いため、過剰な煤が水路の経路を急速に詰まらせるのを防ぎます。
CPSI が高くなると、幾何表面積 (GSA) が直接増加します。 GSA が高いほど、より多くの貴金属ウォッシュコートが通過する排気ガスと相互作用することができます。ただし、高密度化には大幅に薄い壁も必要になります。許容可能な前頭開口部 (OFA) を維持するには、壁を薄くする必要があります。 OFA が低くなりすぎると、背圧がすぐに上昇します。この繊細な形状を正しく実行するには、正確な製造能力が必要です。
壁厚の考慮事項 (ミル)
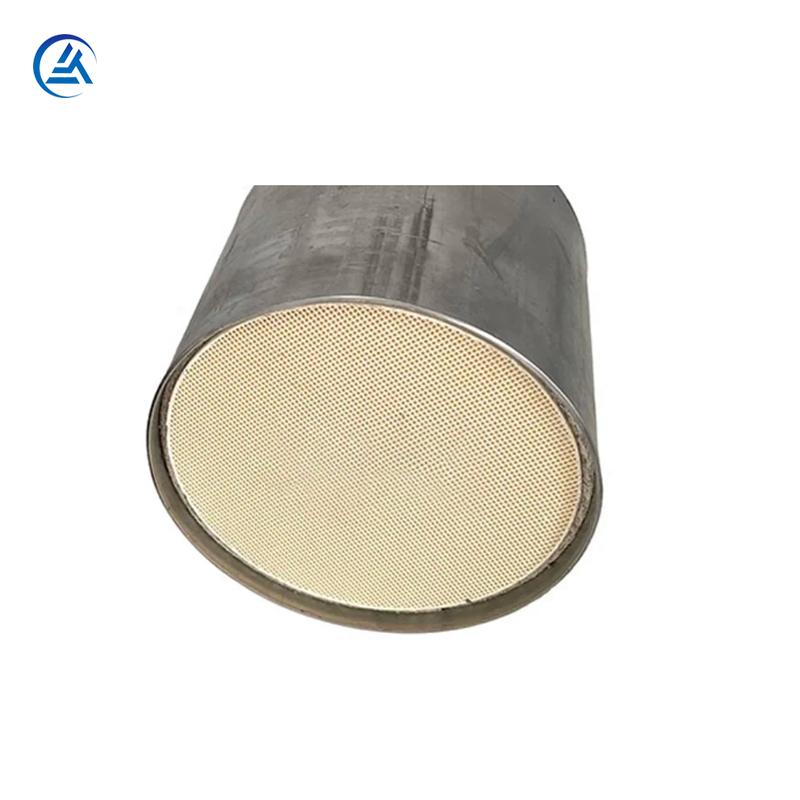
現代の製造業は超薄肉アーキテクチャに大きく移行しています。今日は、高品質な セラミック触媒基材は、 多くの場合、厚さわずか 2 ~ 3 ミルの壁を備えています。壁が薄くなることで、コンバータコアの全体的な熱質量が大幅に減少します。熱質量が低いため、エンジンの冷間始動後に基板がより速く加熱されます。この急速な加熱により触媒の着火時間が大幅に改善され、コールドスタート時の排出ガスが削減されます。
ただし、ここでは大きなリスク要因があることを認識する必要があります。壁が薄くなると、本質的にセラミック体のアイソスタティック強度が低下します。これらは、缶詰プロセスと車両の長期運転の両方で機械的耐久性を低下させます。脆弱な壁は、極度の振動や突然の機械的衝撃によって簡単に破損する可能性があります。システム エンジニアは、これらの構造上のトレードオフを慎重に評価する必要があります。組み立てに耐えられるほど強度がありながら、すぐに消灯できるほど薄い設計が必要です。
細胞形状のダイナミクス
エンジニアは、個々のセルの特定の断面形状も考慮する必要があります。一般的な設計には、正方形、六角形、および高度に特殊化された非対称セル構造が含まれます。
正方形セル: 業界標準。製造が簡単で、優れたベースラインフローを提供します。ただし、鋭角な 90 度の角度では、隅に不要なウォッシュコートがたまることがよくあります。
六角形セル: より広い内角を提供します。角度が広いほど、ウォッシュコートの溜まりが大幅に減少します。また、機械的応力をマトリックス全体にさらに均等に分散します。
非対称セル: これらの設計は、出口チャネルを縮小しながら入口チャネルを拡大します。これらは、耐久性の高いフィルター用途に優れた灰貯蔵能力を提供します。
表 1: アプリケーション別の一般的な幾何学的仕様 アプリケーション
| タイプ |
一般的な CPSI 範囲 |
標準肉厚 |
主な目的 |
| 軽量ガソリン |
400~900 |
200万~400万 |
素早い消灯、高い変換率 |
| 耐久性の高いディーゼル |
200~300 |
500万~800万 |
すす管理、低背圧 |
| ハイパフォーマンススポーツ |
200~400 |
300万~500万 |
最大排気流量 |
耐熱衝撃性と材料の選択
排気システム内の過酷な動作環境では、優れた材料の安定性が求められます。基板は毎日の極端な急速な温度変動に耐えます。したがって、適切な基材を選択することは、エンジニアリング上の重要な決定となります。
材料ベースライン
業界は現在、2 つの主要なセラミック材料に依存しています。コーディエライトは、ほとんどの標準的な触媒コンバーターの議論の余地のない業界標準として機能します。世界の乗用車市場を支配しています。逆に、エンジニアは主に耐久性の高いディーゼル微粒子フィルター (DPF) に炭化ケイ素 (SiC) を利用しています。 SiC は、多量の煤の燃焼によって発生する極度の局所的な熱を、コーディエライトよりもはるかにうまく処理します。
SiCは非常に高い熱伝導率を誇ります。局所的なホットスポットから熱を効率的に逃がします。ただし、SiC はより重く、製造コストも高くなります。コーディエライトは、大量の煤の蓄積が不足している用途に、コスト効率が高く軽量な代替品を提供します。
熱膨張係数 (CTE)
を評価するとき、 ハニカムセラミックキャリアの場合、熱膨張係数は交渉の余地のない指標です。 CTE は、材料が加熱されたときにどれだけ膨張するかを測定します。コーディエライトは非常に低い CTE を持っています。このユニークな特性により、急速な加熱と冷却のサイクル中に基板が割れることが防止されます。
冷えたエンジンを始動すると、基板の中心が瞬時に加熱されます。外側の端は比較的冷たいままです。この厳しい温度勾配により、大きな内部応力が発生します。高熱膨張率の材料は、これらの力がかかると文字通り引き裂かれてしまいます。低い CTE により、数千回の運転サイクルにわたって構造の完全性が保証されます。
動作温度のしきい値
連続動作温度によって、必要な材料グレードが完全に決まります。標準的なガソリン エンジンでは、多くの場合、約 400°C ~ 800°C の排気温度が継続的に発生します。コーディエライトは、これらの連続的なしきい値を簡単に処理します。ただし、アクティブな再生イベントでは別の課題が発生します。
アクティブな DPF 再生中、捕捉されたすすは激しく燃焼します。これらのピーク発熱現象により、局所的な温度がわずか数秒で 1000°C をはるかに超える可能性があります。アプリケーションに大量の煤の負荷と頻繁な強制再生が含まれる場合、SiC は必須になります。材料の選択を最終的に決定する前に、予想されるピーク熱イベントを計画する必要があります。
チャート: 材料比較パラメータ パラメータ
| コーディ |
エライト |
炭化ケイ素 (SiC) |
| 熱伝導率 |
低い |
高い |
| 熱膨張係数 |
非常に低い |
適度 |
| 重量/密度 |
軽量 |
重い |
| 製造コスト |
より低い |
より高い |
ウォッシュコートの適合性と押し出し許容差
たとえ最良の構造設計であっても、活性触媒をしっかりと保持できなければ失敗します。裸のセラミック構造と化学ウォッシュコートの間の完璧な調和を確保する必要があります。
ウォッシュコートの密着性
触媒ウォッシュコートは粘稠な液体スラリーの形をしています。メーカーは、このスラリーを裸の基板チャネルにポンプで送り込みます。ウォッシュコートはチャネルの壁にしっかりと接着する必要があります。高い排気ガス速度の下では剥離することはありません。強力な接着力を実現するには、基材の内部微小孔率をスラリー特有のレオロジーに適合させる必要があります。
エンジニアは細孔容積と細孔サイズ分布を注意深く測定します。細孔が小さすぎると、スラリー自体をセラミック壁に定着させることができません。細孔が大きすぎると、スラリーが壁構造の中に完全に沈んでしまいます。これにより、内部のガスの流れが制限され、高価な貴金属が無駄になります。ウォッシュコートの完璧な密着性により、重要なガスフローダイナミクスを制限することなく耐久性を確保します。
押出成形の現実
このような複雑なハニカムの製造には、高度な押出技術が必要です。湿ったセラミック粘土は、信じられないほど複雑なスチール製の金型を通過します。このプロセスには固有の製造リスクが伴います。一般的なリスクには、チャネルの歪み、微小亀裂、不均一な壁厚などが含まれます。これらの欠陥は、その後の高温焼成プロセス中に現れることがよくあります。
バイヤーは潜在的なサプライヤーを容赦なく監査する必要があります。厳格な評価指標を要求する必要があります。特定の欠陥率と寸法公差の一貫性に重点を置きます。大規模なバッチ生産全体にわたる一貫性により、高級メーカーと平均的なメーカーが区別されます。壁が不均一であると弱点が生じ、現場での致命的な失敗につながります。
缶詰と包装の互換性
基板が裸で動作することはありません。それは金属シェルの中にしっかりと包まれて座っています。缶詰プロセスでは、セラミック本体をグリップするために膨張性サポートマットが使用されます。基材の外皮の厚さに細心の注意を払う必要があります。
外形寸法の精度が低いと、マットに均一な圧力を加えることができません。圧力が不均一になると、排気ガスが触媒を完全にバイパスします。さらに悪いことに、局所的な圧力スパイクにより、標準的なエンジン振動により基板が簡単に破損する可能性があります。寸法公差はパッケージングの成功に直接影響します。
サプライヤーの外径 (OD) 許容差能力を確認してください。
外皮の厚さがシリンダー全長にわたって均一に保たれるようにしてください。
選択したマット素材とセラミック皮膚表面の間の相互作用をテストします。
完全に缶詰めされたアセンブリに対して物理振動テストを実施します。
最終候補リストのロジックと調達の次のステップ
調達 セラミック触媒基板には、 仕様書を確認するだけでは不十分です。厳密なテストプロトコルを通じて実際のパフォーマンスを検証する必要があります。理論上の設計から量産生産に移行するには、厳密な最終候補リストのロジックが必要です。
プロトタイピングと検証テスト
徹底的なプロトタイプのテストを行わずに大量生産を決して行わないでください。最終候補に挙げられたすべてのサプライヤーに対して、包括的なフローベンチ テスト データの提供を要求する必要があります。このデータは、その設計が特定の開いた前頭領域の目標を満たしていることを証明しています。
さらに、広範な熱サイクル結果が必要です。プロトタイプは、数百回の極端な温度変化にも微小亀裂が生じることなく耐える必要があります。また、さまざまな排気流量にわたる正確な圧力降下のマッピングも必要です。実際の検証テストでは、製品の立ち上げに支障をきたす前に、隠れた構造上の欠陥を明らかにします。
品質保証基準
自動車のサプライチェーンは完璧な一貫性で運営されています。サプライヤーが厳格な国際品質基準に準拠していることを確認する必要があります。 ISO 9001 は基本的な参入要件として機能します。ただし、真の自動車サプライヤーは、有効な IATF 16949 認定を保持している必要があります。この規格は、厳格なプロセス管理と継続的な改善プロトコルを保証します。
監査中にサプライヤーに過去の統計データを求めます。具体的には、静水圧破砕強度の一貫性に関するデータを要求してください。有能なサプライヤーは、数千の生産バッチにわたって破砕強度がほとんど変動しないことを証明できます。安定した強度により、スムーズな缶詰作業が保証されます。
サプライチェーンのスケーラビリティ
最後に、製造業者の事業規模を拡大するための全体的な能力を評価します。量を増やすと、多くの場合、隠れた本番環境の弱点が明らかになります。サプライヤーは押出ラインを迅速に拡張できますか?セラミック本体の重要な微細構造の完全性を損なうことなく、体積を増加させる必要があります。強固なサプライチェーンにより、市場の変動に関係なく安定した生産が保証されます。
結論
最新の触媒コアを指定することは、決して単純な画一的な商品を購入することではありません。それは依然として高度に統合された複雑なエンジニアリング上の決定です。すべての幾何学的パラメーターは、後続のパフォーマンス メトリックに直接影響します。最良の設計では、幾何学的表面積、開口正面面積、熱耐久性、現実的な製造可能性の間の微妙なバランスが常に最適化されます。
システムエンジニアは、材料、セル密度、微細孔率を総合的に評価する必要があります。パラメータが 1 つだけ欠けていると、重大な機械的故障や規制違反が発生する可能性があります。したがって、設計サイクルの早い段階で厳格な評価基準を確立する必要があります。
すぐに具体的な行動をとることをお勧めします。一流メーカーの厳選された少数の候補者リストを使用して、パイロット テスト プログラムを開始します。内部の押出公差データを透過的に共有できるパートナーを探してください。事前にクリア素材の CTE 仕様を要求します。厳格な事前検証テストにより、この分野での長期的な成功が保証されます。
よくある質問
Q: セラミック触媒基材に最適な CPSI は何ですか?
A: 最適な CPSI は、特定のアプリケーションに完全に依存します。標準乗用ガソリン車は通常、迅速なガス変換のために表面積を最大化するために 400 ~ 600 CPSI を必要とします。耐久性の高いディーゼル用途では、通常、はるかに低い密度、約 200 ~ 300 CPSI が使用されます。密度が低いため、過剰な煤の蓄積によるチャネルの詰まりが防止されます。
Q: 壁の厚さは触媒コンバーターの性能にどのような影響を与えますか?
A: 壁の厚さは熱質量と構造強度を決定します。壁が薄くなると (2 ~ 3 ミル)、熱質量が大幅に減少します。これにより、ライトオフ時間が短縮され、全体的な排気背圧が低減されます。ただし、これらの薄い壁により機械的等方圧潰強度が自然に損なわれ、缶詰組み立てプロセス中にユニットがより壊れやすくなります。
Q: コーディエライトがハニカム セラミック キャリアの最も一般的な材料なのはなぜですか?
A: コーディエライトは、熱膨張係数 (CTE) が非常に低いため、業界を支配しています。この独特の熱特性により、激しい熱衝撃に対する耐性が高くなります。急速な加熱と冷却のサイクル中にセラミックマトリックスに亀裂が入るのを防ぎます。耐久性にも優れており、コストパフォーマンスに優れています。
Q: 購入前にセラミック排気基板の品質をテストするにはどうすればよいですか?
A: サプライヤーに包括的な検証テストを要求する必要があります。重要な評価には、静水圧圧壊強度のテストと寸法公差の精度の検証が含まれます。広範な熱サイクル試験データも確認する必要があります。最後に、選択した化学ウォッシュコート スラリーとの完全な適合性を確保するために、常に内部細孔サイズ分布を確認してください。


