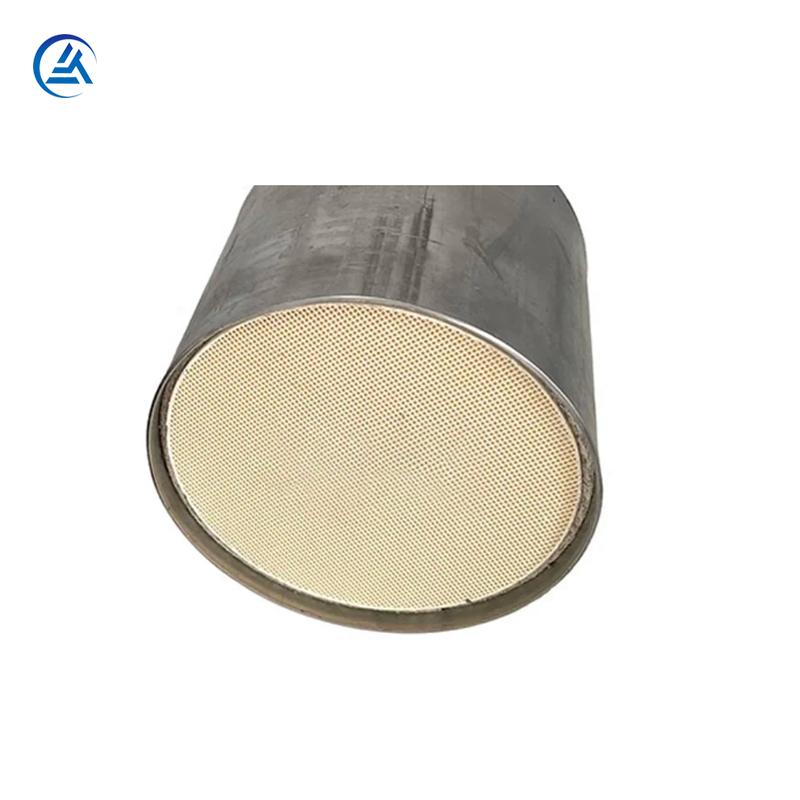
Moderne utslippskontrollsystemer er sterkt avhengige av strukturelle fundamenter for å lette viktige katalytiske reaksjoner. I hjertet av disse komplekse systemene sitter det keramiske katalysatorsubstratet, og muliggjør stille miljøkrav. Bilingeniører står overfor en kontinuerlig, vanskelig utfordring i dag. Du må maksimere katalytisk effektivitet for å oppfylle strenge Euro 7- og EPA-standarder. Samtidig må du minimere motormottrykket og forhindre rask termisk nedbrytning under ekstreme forhold. Å balansere disse motstridende kreftene krever dyp teknisk innsikt.
Denne artikkelen gir et konkret evalueringsrammeverk for bil- og industrisystemingeniører. Vi vil veilede deg gjennom å spesifisere og finne det optimale designet for dine spesifikke applikasjoner. Du vil oppdage hvordan du effektivt balanserer driftssikkerhet, geometriske begrensninger og materialegenskaper. Til syvende og sist vil du lære å spesifisere robuste design uten å ofre langsiktig ytelse.
Viktige takeaways
Substratcelledesign krever en beregnet avveining mellom Geometric Surface Area (GSA) for utslippskonvertering og Open Frontal Area (OFA) for mottrykkshåndtering.
Celletetthet (CPSI) og veggtykkelse må evalueres sammen med de spesifikke washcoat-egenskapene for å forhindre kanaltilstopping og sikre langsiktig holdbarhet.
Materialvalg (typisk Cordierite eller Silisium Carbide) dikterer termisk støtmotstand og termisk ekspansjonskoeffisient (CTE), som direkte påvirker levetiden under høytemperatursykling.
Leverandørvalg bør avhenge av demonstrert presisjon i ekstruderingstoleranser, skalerbarhet og overholdelse av bilkvalitetsstandarder (IATF 16949).
Justere substratdesign med samsvar og ytelsesmål
Konstruksjon av et moderne utslippssystem krever en nøyaktig balanse. Du må nøye bygge bro over gapet mellom streng overholdelse av forskrifter og optimal drivstofføkonomi. Å definere suksesskriterier tidlig i utviklingsfasen er helt avgjørende. Den utvalgte keramisk eksossubstrat må håndtere massive gassvolumer samtidig som det støtter aktive edelmetaller. Hvis den indre strukturen begrenser eksosstrømmen, vil den generelle kjøretøyytelsen lide.
Aggressive utslippsmål krever naturligvis høyere kjemiske konverteringsrater. For å oppnå disse hastighetene spesifiserer ingeniører ofte tettere mobilnettverk. Disse nettverkene øker overflatearealet som er tilgjengelig for katalytiske reaksjoner. Imidlertid introduserer denne tilnærmingen en alvorlig avveining av konvertering versus mottrykk. Dårlig utformede underlag øker eksosmottrykket drastisk. Motoren må da jobbe hardere for å presse eksosgasser ut av enderøret.
Dette økte pumpearbeidet forårsaker en direkte 'drivstoffstraff'. Kjøretøyet bruker mer drivstoff ganske enkelt for å overvinne den fysiske begrensningen i eksosrøret. Å overvinne dette hinderet krever grundig geometrisk planlegging. Systemingeniører må spesifisere arkitekturer som balanserer åpne veier og belagte vegger. Du må optimalisere gassstrømdynamikken for å forhindre uønskede trykkfall. Vi anbefaler på det sterkeste å kartlegge disse trykkbegrensningene før du godkjenner en første substratprototype.
Evaluering av geometriske parametere: CPSI og veggtykkelse
Den geometriske utformingen av et underlag dikterer grunnleggende ytelsesgrensene. Du må vurdere disse fysiske dimensjonene nøye under designfasen.
Celler per kvadrattomme (CPSI)
Standardverdien for celletetthet er Cells Per Square Inch (CPSI). Ulike bruksområder krever vidt forskjellige tetthetsområder. For standard lette bensinkjøretøyer spesifiserer ingeniører vanligvis mellom 400 og 900 CPSI. Disse høyere tetthetene gir massiv overflate for rask gassomdannelse. Omvendt opererer tunge dieselapplikasjoner vanligvis mellom 200 og 300 CPSI. Lavere tetthet forhindrer overdreven sot fra raskt å tette kanalbanene.
Høyere CPSI øker det geometriske overflatearealet (GSA) direkte. Høyere GSA gjør at mer edelt metall-washcoat kan samhandle med den passerende eksosgassen. Høyere tetthet krever imidlertid også betydelig tynnere vegger. Du må tynne veggene for å opprettholde et akseptabelt åpent frontområde (OFA). Hvis OFA faller for lavt, øker mottrykket umiddelbart. Denne delikate geometrien krever nøyaktige produksjonsevner for å utføre riktig.
Veggtykkelseshensyn (mil)
Moderne produksjon har skiftet kraftig mot ultratynne veggarkitekturer. I dag, en høy kvalitet keramisk katalysatorsubstrat har ofte vegger som måler bare 2 til 3 mil i tykkelse. Tynnere vegger reduserer drastisk den totale termiske massen til omformerkjernen. Lavere termisk masse gjør at underlaget varmes opp mye raskere etter en kald motorstart. Denne raske oppvarmingen forbedrer katalysatorens avstengingstider betydelig, og reduserer utslippene ved kaldstart.
Du må imidlertid erkjenne en stor risikofaktor her. Tynnere vegger reduserer iboende den isostatiske styrken til den keramiske kroppen. De reduserer mekanisk holdbarhet under både hermetikkprosessen og langsiktig kjøretøydrift. Skjøre vegger kan lett sprekke under ekstreme vibrasjoner eller plutselige mekaniske støt. Systemingeniører må nøye vurdere disse strukturelle avveiningene. Du trenger en design som er sterk nok til å overleve montering, men tynn nok til å lyse raskt.
Celleformdynamikk
Ingeniører må også vurdere den spesifikke tverrsnittsformen til de enkelte cellene. Vanlige design inkluderer firkantede, sekskantede og høyt spesialiserte asymmetriske cellestrukturer.
Square Cells: Bransjestandarden. De er enkle å produsere og gir god grunnlinjeflyt. Imidlertid fører skarpe 90-graders vinkler ofte til uønsket washcoat-samling i hjørnene.
Sekskantede celler: Disse gir bredere indre vinkler. Bredere vinkler reduserer washcoatens sammenblanding betydelig. De fordeler også mekanisk stress jevnere over matrisen.
Asymmetriske celler: Disse designene forstørrer innløpskanalene mens utløpskanalene krymper. De gir utmerket askelagringskapasitet for tunge filterapplikasjoner.
Tabell 1: Vanlige geometriske spesifikasjoner etter applikasjon
| Applikasjonstype |
Typisk CPSI-område |
Standard veggtykkelse |
Primært mål |
| Lettgående bensin |
400 - 900 |
2 mil - 4 mil |
Rask slukket lys, høy konvertering |
| Kraftig diesel |
200 - 300 |
5 mil - 8 mil |
Sothåndtering, lavt mottrykk |
| Sport med høy ytelse |
200 - 400 |
3 mil - 5 mil |
Maksimal eksosstrøm |
Termisk støtmotstand og materialvalg
Det tøffe driftsmiljøet inne i et eksosanlegg krever eksepsjonell materialstabilitet. Underlag tåler ekstreme, raske temperatursvingninger daglig. Derfor er valg av riktig grunnmateriale en kritisk ingeniørbeslutning.
Materiale grunnlinjer
Industrien er for tiden avhengig av to primære keramiske materialer. Cordierite fungerer som den ubestridte industristandarden for de fleste standard katalysatorer. Det dominerer personbilmarkedet globalt. Omvendt bruker ingeniører silisiumkarbid (SiC) primært for kraftige dieselpartikkelfiltre (DPF). SiC håndterer den ekstreme, lokaliserte varmen som genereres av høy sotforbrenning mye bedre enn Cordierite.
SiC har betydelig høyere varmeledningsevne. Den overfører varme effektivt bort fra lokaliserte hotspots. SiC er imidlertid også tyngre og dyrere å produsere. Cordierite tilbyr et svært kostnadseffektivt, lett alternativ for applikasjoner som mangler massiv sotakkumulering.
Koeffisient for termisk ekspansjon (CTE)
Ved vurdering av en honeycomb keramisk bærer , er koeffisienten for termisk ekspansjon en ikke-omsettelig beregning. CTE måler hvor mye et materiale utvider seg når det varmes opp. Cordierite har en eksepsjonelt lav CTE. Denne unike egenskapen forhindrer at underlaget sprekker under raske oppvarmings- og nedkjølingssykluser.
Når du starter en kald motor, varmes midten av underlaget opp umiddelbart. Ytterkantene forblir relativt kalde. Denne alvorlige termiske gradienten forårsaker massiv indre stress. Materialer med høy CTE ville bokstavelig talt rive seg fra hverandre under disse kreftene. En lav CTE garanterer strukturell integritet over tusenvis av kjøresykluser.
Driftstemperaturterskler
Kontinuerlige driftstemperaturer dikterer den nødvendige materialkvaliteten fullstendig. Standard bensinmotorer genererer ofte kontinuerlige eksostemperaturer rundt 400°C til 800°C. Cordierite håndterer disse kontinuerlige tersklene uten problemer. Aktive regenereringshendelser byr imidlertid på en annen utfordring.
Under en aktiv DPF-regenerering brenner innestengt sot voldsomt av. Disse høyeste eksotermiske hendelsene kan presse lokaliserte temperaturer langt over 1000 °C på bare sekunder. Hvis søknaden din involverer tung sotbelastning og hyppige tvangsregenereringer, blir SiC obligatorisk. Du må kartlegge dine forventede termiske topphendelser før du fullfører materialvalget.
Diagram: Materialsammenligningsparametere
| Parameter |
Cordierite |
Silisium Carbide (SiC) |
| Termisk ledningsevne |
Lav |
Høy |
| Koeffisient for termisk ekspansjon |
Ekstremt lav |
Moderat |
| Vekt / tetthet |
Lett |
Tung |
| Produksjonskostnad |
Senke |
Høyere |
Washcoat-kompatibilitet og ekstruderingstoleranser
Selv den beste strukturelle designen mislykkes hvis den ikke kan holde den aktive katalysatoren sikkert. Du må sørge for perfekt harmoni mellom den nakne keramiske strukturen og den kjemiske washcoaten.
Washcoat vedheft
Katalytisk washcoat har form av en viskøs flytende slurry. Produsenter pumper denne slurryen gjennom de nakne substratkanalene. Washcoaten må feste seg godt til kanalveggene. Den kan ikke flasse av under høy eksoshastighet. For å oppnå sterk vedheft må du tilpasse underlagets indre mikroporøsitet til slurryens spesifikke reologi.
Ingeniører måler porevolum og porestørrelsesfordeling nøye. Hvis porene er for små, kan ikke slurryen forankre seg i den keramiske veggen. Hvis porene er for store, synker slurryen helt ned i veggstrukturen. Dette begrenser intern gassstrøm og sløser med dyre edle metaller. Perfekt washcoat-vedheft sikrer holdbarhet uten å begrense essensiell gassstrømdynamikk.
Ekstruderingsdannende realiteter
Å produsere disse intrikate bikakene krever svært avansert ekstruderingsteknologi. Den våte keramiske leiren passerer gjennom en utrolig kompleks stålform. Denne prosessen medfører iboende produksjonsrisiko. Vanlige risikoer inkluderer kanalvridning, mikrosprekker og ujevn veggtykkelse. Disse defektene dukker ofte opp under den påfølgende høytemperaturfyringsprosessen.
Kjøpere må revidere potensielle leverandører nådeløst. Du bør kreve strenge evalueringsberegninger. Fokuser sterkt på deres spesifikke defektrater og dimensjonstoleransekonsistens. Konsistens på tvers av stor batchproduksjon skiller premiumprodusenter fra gjennomsnittlige. Ujevne vegger skaper svake punkter, noe som fører til katastrofal feil i feltet.
Hermetikk- og emballasjekompatibilitet
Underlaget fungerer aldri nakent; den sitter tett pakket inn i et metallskall. Hermetiseringsprosessen bruker en oppblærende støttematte for å gripe den keramiske kroppen. Du må følge nøye med på underlagets ytre hudtykkelse.
Hvis de ytre dimensjonene mangler presisjon, kan ikke matten utøve jevnt trykk. Ujevnt trykk får eksosgassen til å omgå katalysatoren helt. Enda verre, lokaliserte trykktopper kan lett knekke underlaget under standard motorvibrasjoner. Dimensjonstoleranse styrer direkte emballasjesuksess.
Bekreft leverandørens ytre diameter (OD) toleranseegenskaper.
Sørg for at ytre hudtykkelse forblir jevn over hele sylinderlengden.
Test samspillet mellom det valgte mattematerialet og den keramiske hudoverflaten.
Utfør fysisk vibrasjonstesting på den fullstendig hermetiske enheten.
Shortlisting Logic and Procurement Next Steps
Innkjøp a Keramisk katalysatorsubstrat krever mer enn bare å sjekke et spesifikasjonsark. Du må validere ytelse i den virkelige verden gjennom strenge testprotokoller. Å gå fra teoretisk design til volumproduksjon krever en streng shortlistingslogikk.
Prototyping og valideringstesting
Forplikt deg aldri til høyvolumsproduksjon uten uttømmende prototypetesting. Du bør kreve at alle utvalgte leverandører oppgir omfattende testdata for flytbenk. Disse dataene beviser at designen deres oppfyller dine spesifikke mål for åpen frontalområde.
Videre kreve omfattende termiske sykling resultater. Prototypen må overleve hundrevis av ekstreme temperatursvingninger uten mikrosprekker. Du trenger også nøyaktig trykkfallskartlegging over forskjellige eksosstrømningshastigheter. Real-world valideringstesting fremhever skjulte strukturelle feil før de ødelegger produksjonslanseringen din.
Kvalitetssikringsstandarder
Forsyningskjeder for biler opererer på feilfri konsistens. Du må verifisere leverandørens overholdelse av strenge internasjonale kvalitetsstandarder. ISO 9001 fungerer som et grunnleggende opptakskrav. Imidlertid må ekte billeverandører ha aktiv IATF 16949-sertifisering. Denne standarden garanterer strenge prosesskontroller og kontinuerlige forbedringsprotokoller.
Spør leverandører om historiske statistiske data under tilsynet. Spesielt be om deres data om konsistens av isostatisk knusestyrke. En dyktig leverandør kan bevise at deres knusestyrke sjelden avviker over tusenvis av produksjonspartier. Konsekvent styrke sikrer jevn hermetisering.
Skalerbarhet i forsyningskjeden
Vurder til slutt produsentens samlede kapasitet til å skalere sine operasjoner. Økning av volum avslører ofte skjulte produksjonssvakheter. Kan leverandøren skalere sine ekstruderingslinjer raskt? De må øke volumet uten å kompromittere den avgjørende mikrostrukturelle integriteten til den keramiske kroppen. En robust forsyningskjede garanterer jevn produksjon uavhengig av markedssvingninger.
Konklusjon
Å spesifisere en moderne katalytisk kjerne er aldri et enkelt kjøp av én størrelse som passer alle. Det er fortsatt en svært integrert, kompleks ingeniørbeslutning. Hver geometrisk parameter påvirker påfølgende ytelsesmålinger direkte. Den beste designen optimaliserer alltid den delikate balansen mellom geometrisk overflateareal, åpent frontområde, termisk holdbarhet og realistisk produksjonsevne.
Systemingeniører må evaluere materialer, celletettheter og mikroporøsitet sammenhengende. Manglende bare én parameter kan føre til alvorlige mekaniske feil eller manglende overholdelse av forskrifter. Derfor må du etablere strenge evalueringskriterier tidlig i designsyklusen.
Vi anbefaler å iverksette umiddelbare, konkrete tiltak. Start pilottestingsprogrammer med en liten, godkjent kortliste over produsenter i toppklassen. Oppsøk partnere som er i stand til å dele sine interne ekstruderingstoleransedata på en transparent måte. Krev klare materielle CTE-spesifikasjoner på forhånd. Strenge forhåndsvalideringstesting garanterer langsiktig suksess i feltet.
FAQ
Spørsmål: Hva er den optimale CPSI for et keramisk katalysatorsubstrat?
A: Den optimale CPSI avhenger helt av den spesifikke applikasjonen. Standard bensinbiler for passasjer krever vanligvis 400 til 600 CPSI for å maksimere overflatearealet for rask gasskonvertering. Kraftige dieselapplikasjoner bruker vanligvis mye lavere tettheter, rundt 200 til 300 CPSI. Lavere tetthet forhindrer overdreven sotansamling fra å tette kanalene.
Spørsmål: Hvordan påvirker veggtykkelsen katalysatorytelsen?
A: Veggtykkelse dikterer termisk masse og strukturell styrke. Tynnere vegger (2-3 mil) senker den termiske massen drastisk. Dette gir raskere lysav-tider og reduserer det totale eksosmottrykket. Imidlertid kompromitterer disse tynne veggene naturlig den mekaniske isostatiske knusestyrken, noe som gjør enheten mer skjør under hermetikkmonteringsprosessen.
Spørsmål: Hvorfor er kordieritt det vanligste materialet for honeycomb keramiske bærere?
A: Cordierite dominerer industrien på grunn av sin eksepsjonelt lave termisk ekspansjonskoeffisient (CTE). Denne unike termiske egenskapen gjør den svært motstandsdyktig mot alvorlige termiske sjokk. Den forhindrer at den keramiske matrisen sprekker under raske oppvarmings- og nedkjølingssykluser. Den gir også utmerket holdbarhet til en svært kostnadseffektiv pris.
Spørsmål: Hvordan tester jeg kvaliteten på et keramisk eksossubstrat før jeg kjøper?
A: Du må kreve omfattende valideringstesting fra leverandøren. Nøkkelevalueringer inkluderer testing av isostatisk knusestyrke og verifisering av dimensjonell toleranse nøyaktighet. Du bør også se gjennom omfattende testdata for termisk sykling. Til slutt må du alltid kontrollere den interne porestørrelsesfordelingen for å sikre perfekt kompatibilitet med din valgte kjemiske washcoat-oppslemming.


