Nowoczesne systemy kontroli emisji w dużym stopniu opierają się na podstawach strukturalnych, aby ułatwić kluczowe reakcje katalityczne. Sercem tych złożonych systemów jest ceramiczne podłoże katalizatora, które cicho zapewnia zgodność z wymogami ochrony środowiska. Inżynierowie motoryzacyjni stoją dziś przed ciągłym, trudnym wyzwaniem. Aby spełnić bardzo rygorystyczne normy Euro 7 i EPA, należy zmaksymalizować wydajność katalityczną. Jednocześnie należy zminimalizować przeciwciśnienie silnika i zapobiec szybkiej degradacji termicznej w ekstremalnych warunkach. Zrównoważenie tych przeciwstawnych sił wymaga głębokiej wiedzy technicznej.
Artykuł ten przedstawia konkretne ramy oceny dla inżynierów systemów motoryzacyjnych i przemysłowych. Poprowadzimy Cię przez proces określania i pozyskiwania optymalnego projektu dla Twoich konkretnych zastosowań. Dowiesz się, jak skutecznie zrównoważyć niezawodność operacyjną, ograniczenia geometryczne i właściwości materiałów. Ostatecznie nauczysz się określać solidne projekty, nie rezygnując nigdy z długoterminowej wydajności.
Kluczowe dania na wynos
Projekt ogniwa substratowego wymaga obliczonego kompromisu pomiędzy powierzchnią geometryczną (GSA) w celu konwersji emisji a otwartą powierzchnią czołową (OFA) w celu zarządzania przeciwciśnieniem.
Gęstość komórek (CPSI) i grubość ścianki należy ocenić biorąc pod uwagę specyficzne właściwości warstwy podkładowej, aby zapobiec zatykaniu kanałów i zapewnić długoterminową trwałość.
Wybór materiału (zwykle kordieryt lub węglik krzemu) decyduje o odporności na szok termiczny i współczynniku rozszerzalności cieplnej (CTE), bezpośrednio wpływając na żywotność w warunkach cykli wysokotemperaturowych.
Wybór dostawcy powinien opierać się na wykazanej precyzji w zakresie tolerancji formowania przez wytłaczanie, skalowalności i zgodności z samochodowymi standardami jakości (IATF 16949).
Dostosowanie projektu podłoża do celów zgodności i wydajności
Zaprojektowanie nowoczesnego systemu emisji wymaga precyzyjnej równowagi. Należy starannie wypełnić lukę pomiędzy ścisłym przestrzeganiem przepisów a optymalnym zużyciem paliwa przez silnik. Zdefiniowanie kryteriów sukcesu na wczesnym etapie rozwoju jest absolutnie niezbędne. Wybrani ceramiczne podłoże wydechowe musi wytrzymać ogromne ilości gazów, jednocześnie wspierając aktywne metale szlachetne. Jeśli struktura wewnętrzna ogranicza przepływ spalin, ucierpi na tym ogólna wydajność pojazdu.
Agresywne cele w zakresie emisji naturalnie wymagają wyższych współczynników konwersji chemicznej. Aby osiągnąć te szybkości, inżynierowie często określają gęstsze sieci komórkowe. Sieci te zwiększają powierzchnię dostępną dla reakcji katalitycznych. Jednak to podejście wprowadza poważny kompromis między konwersją a przeciwciśnieniem. Źle zaprojektowane podłoża drastycznie zwiększają przeciwciśnienie spalin. Silnik musi wówczas pracować ciężej, aby wypchnąć spaliny z rury wydechowej.
Ta zwiększona praca pompowania powoduje bezpośrednią „karę paliwową”. Pojazd zużywa więcej paliwa po prostu po to, aby pokonać fizyczne ograniczenia w przewodzie wydechowym. Pokonanie tej przeszkody wymaga skrupulatnego planowania geometrycznego. Inżynierowie systemowi muszą określić architekturę równoważącą otwarte ścieżki i powlekane ściany. Należy zoptymalizować dynamikę przepływu gazu, aby zapobiec niepożądanym spadkom ciśnienia. Zdecydowanie zalecamy sporządzenie mapy tych ograniczeń ciśnienia przed zatwierdzeniem wstępnego prototypu podłoża.
Ocena parametrów geometrycznych: CPSI i grubość ścianki
Geometryczny układ podłoża zasadniczo dyktuje jego granice wydajności. Należy dokładnie ocenić te wymiary fizyczne na etapie projektowania.
Komórki na cal kwadratowy (CPSI)
Standardową miarą gęstości komórek są komórki na cal kwadratowy (CPSI). Różne zastosowania wymagają bardzo różnych zakresów gęstości. W przypadku standardowych lekkich pojazdów benzynowych inżynierowie zazwyczaj określają wartość od 400 do 900 CPSI. Te wyższe gęstości zapewniają ogromną powierzchnię do szybkiej konwersji gazu. I odwrotnie, wysokoobciążone zastosowania w silnikach wysokoprężnych zwykle działają w zakresie od 200 do 300 CPSI. Niższa gęstość zapobiega szybkiemu zatykaniu ścieżek kanałów przez nadmierną sadzę.
Wyższy CPSI bezpośrednio zwiększa powierzchnię geometryczną (GSA). Wyższy GSA pozwala na interakcję powłoki z metali szlachetnych z przepływającymi spalinami. Jednak większa gęstość wymaga również znacznie cieńszych ścian. Należy rozrzedzić ściany, aby zachować dopuszczalny otwarty obszar czołowy (OFA). Jeśli OFA spadnie zbyt nisko, przeciwciśnienie natychmiast wzrasta. Ta delikatna geometria wymaga precyzyjnych możliwości produkcyjnych, aby móc ją prawidłowo wykonać.
Względy dotyczące grubości ścianki (mil)
Nowoczesna produkcja znacznie przesunęła się w stronę architektury o ultracienkich ścianach. Dziś wysoka jakość Ceramiczne podłoże katalizatora często ma ściany o grubości zaledwie 2 do 3 milimetrów. Cieńsze ścianki drastycznie zmniejszają całkowitą masę termiczną rdzenia konwertera. Niższa masa termiczna pozwala na znacznie szybsze nagrzewanie się podłoża po uruchomieniu zimnego silnika. To szybkie nagrzewanie znacznie skraca czas wyłączania katalizatora, redukując emisję podczas zimnego rozruchu.
Należy jednak wziąć pod uwagę główny czynnik ryzyka. Cieńsze ścianki z natury zmniejszają wytrzymałość izostatyczną korpusu ceramicznego. Obniżają trwałość mechaniczną zarówno podczas procesu konserwowania, jak i długotrwałej eksploatacji pojazdu. Kruche ściany mogą łatwo pęknąć pod wpływem ekstremalnych wibracji lub nagłego wstrząsu mechanicznego. Inżynierowie systemowi muszą dokładnie ocenić te kompromisy strukturalne. Potrzebujesz konstrukcji wystarczająco mocnej, aby przetrwać montaż, ale jednocześnie wystarczająco cienkiej, aby szybko odpalić.
Dynamika kształtu komórki
Inżynierowie muszą także wziąć pod uwagę specyficzny kształt przekroju poszczególnych ogniw. Typowe projekty obejmują kwadratowe, sześciokątne i wysoce wyspecjalizowane asymetryczne struktury komórkowe.
Kwadratowe komórki: standard branżowy. Są łatwe w produkcji i zapewniają dobry przepływ podstawowy. Jednakże ostre kąty 90 stopni często prowadzą do niepożądanego gromadzenia się warstwy podkładowej w rogach.
Komórki sześciokątne: zapewniają szersze kąty wewnętrzne. Szersze kąty znacznie zmniejszają gromadzenie się warstwy lakieru. Rozkładają również naprężenia mechaniczne bardziej równomiernie w całej matrycy.
Ogniwa asymetryczne: Te konstrukcje powiększają kanały wlotowe, jednocześnie zmniejszając kanały wylotowe. Zapewniają doskonałą zdolność magazynowania popiołu w zastosowaniach filtracyjnych o dużej wytrzymałości.
Tabela 1: Wspólne specyfikacje geometryczne według zastosowania
| Rodzaj zastosowania |
Typowy zakres CPSI |
Standardowa grubość ścianki |
Główny cel |
| Benzyna lekka |
400 - 900 |
2 miliony - 4 miliony |
Szybkie wyłączanie światła, wysoka konwersja |
| Wytrzymały olej napędowy |
200 - 300 |
5 milionów - 8 milionów |
Zarządzanie sadzą, niskie przeciwciśnienie |
| Sporty wyczynowe |
200 - 400 |
3 miliony - 5 milionów |
Maksymalne natężenie przepływu spalin |
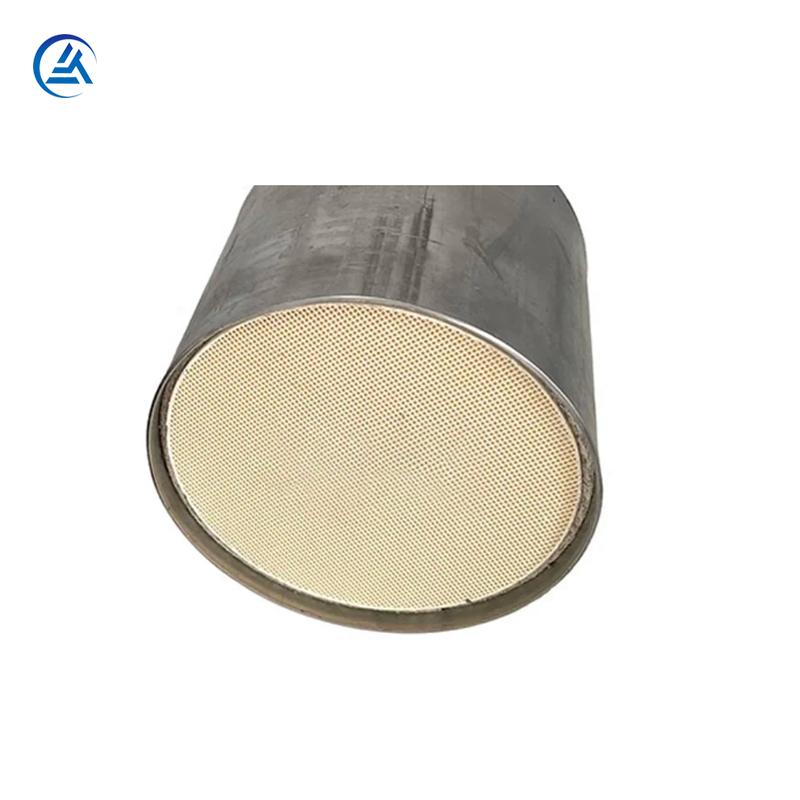
Odporność na szok termiczny i dobór materiałów
Surowe środowisko pracy wewnątrz układu wydechowego wymaga wyjątkowej stabilności materiału. Podłoża codziennie wytrzymują ekstremalne, szybkie wahania temperatury. Dlatego wybór odpowiedniego materiału bazowego jest kluczową decyzją inżynierską.
Podstawowe podstawy materiału
Przemysł opiera się obecnie na dwóch podstawowych materiałach ceramicznych. Kordieryt stanowi niekwestionowany standard branżowy dla większości standardowych katalizatorów. Dominuje na rynku pojazdów osobowych na całym świecie. Z drugiej strony inżynierowie wykorzystują węglik krzemu (SiC) głównie do wysokowydajnych filtrów cząstek stałych (DPF). SiC radzi sobie z ekstremalnym, zlokalizowanym ciepłem wytwarzanym przez spalanie z dużą zawartością sadzy znacznie lepiej niż Cordierite.
SiC charakteryzuje się znacznie wyższą przewodnością cieplną. Skutecznie odprowadza ciepło z lokalnych gorących punktów. Jednak SiC jest również cięższy i droższy w produkcji. Cordierite oferuje wysoce opłacalną, lekką alternatywę do zastosowań, w których nie gromadzi się duża ilość sadzy.
Współczynnik rozszerzalności cieplnej (CTE)
Oceniając A nośnik ceramiczny o strukturze plastra miodu , współczynnik rozszerzalności cieplnej jest metryką niepodlegającą negocjacjom. Współczynnik CTE mierzy, jak bardzo materiał rozszerza się podczas nagrzewania. Kordieryt posiada wyjątkowo niski współczynnik CTE. Ta wyjątkowa właściwość zapobiega pękaniu podłoża podczas szybkich cykli nagrzewania i schładzania.
Po uruchomieniu zimnego silnika środek podłoża natychmiast się nagrzewa. Zewnętrzne krawędzie pozostają stosunkowo zimne. Ten silny gradient termiczny powoduje ogromne naprężenia wewnętrzne. Materiały o wysokim współczynniku CTE dosłownie rozerwałyby się pod wpływem tych sił. Niski współczynnik CTE gwarantuje integralność strukturalną przez tysiące cykli jazdy.
Progi temperatury roboczej
Ciągłe temperatury robocze całkowicie dyktują wymagany gatunek materiału. Standardowe silniki benzynowe często wytwarzają ciągłą temperaturę spalin w zakresie od 400°C do 800°C. Cordierite bez problemu radzi sobie z tymi ciągłymi progami. Jednakże wydarzenia związane z aktywną regeneracją stanowią inne wyzwanie.
Podczas aktywnej regeneracji DPF uwięziona sadza ulega gwałtownemu wypaleniu. Te szczytowe zjawiska egzotermiczne mogą w ciągu zaledwie kilku sekund podnieść lokalną temperaturę znacznie powyżej 1000°C. Jeśli Twoje zastosowanie wiąże się z dużym obciążeniem sadzą i częstymi wymuszonymi regeneracjami, SiC staje się obowiązkowe. Przed sfinalizowaniem wyboru materiału należy zaplanować oczekiwane szczytowe zdarzenia termiczne.
Wykres: Parametry porównania materiałów
| Parametr |
Kordieryt |
Węglik krzemu (SiC) |
| Przewodność cieplna |
Niski |
Wysoki |
| Współczynnik rozszerzalności cieplnej |
Niezwykle niski |
Umiarkowany |
| Waga / Gęstość |
Lekki |
Ciężki |
| Koszt produkcji |
Niżej |
Wyższy |
Zgodność powłoki lakierniczej i tolerancje wytłaczania
Nawet najlepszy projekt konstrukcyjny zawiedzie, jeśli nie będzie w stanie bezpiecznie utrzymać aktywnego katalizatora. Należy zadbać o idealną harmonię pomiędzy gołą strukturą ceramiki a powłoką chemiczną.
Przyczepność podkładu
Warstwa katalityczna ma postać lepkiej, ciekłej zawiesiny. Producenci pompują tę zawiesinę przez kanały gołego podłoża. Warstwa podkładowa musi mocno przylegać do ścian kanału. Nie może się łuszczyć pod wpływem dużej prędkości gazów spalinowych. Aby uzyskać silną przyczepność należy dopasować wewnętrzną mikroporowatość podłoża do specyficznej reologii zaczynu.
Inżynierowie dokładnie mierzą objętość i rozkład wielkości porów. Jeśli pory są zbyt małe, zawiesina nie może zakotwiczyć się w ścianie ceramicznej. Jeżeli pory są zbyt duże, zaprawa całkowicie wsiąka w konstrukcję ściany. Ogranicza to wewnętrzny przepływ gazu i powoduje marnotrawstwo drogich metali szlachetnych. Doskonała przyczepność warstwy podkładowej zapewnia trwałość, nie ograniczając istotnej dynamiki przepływu gazu.
Rzeczywistość formowania przez wytłaczanie
Wytwarzanie tych skomplikowanych plastrów miodu wymaga wysoce zaawansowanej technologii wytłaczania. Mokra glina ceramiczna przechodzi przez niezwykle złożoną stalową matrycę. Proces ten niesie ze sobą nieodłączne ryzyko produkcyjne. Typowe zagrożenia obejmują wypaczenie kanału, mikropęknięcia i nierówną grubość ścianki. Wady te często ujawniają się podczas późniejszego procesu wypalania w wysokiej temperaturze.
Kupujący muszą nieustannie kontrolować potencjalnych dostawców. Powinieneś wymagać ścisłych wskaźników oceny. Skoncentruj się mocno na ich specyficznych wskaźnikach defektów i spójności tolerancji wymiarowej. Spójność w produkcji wielkoseryjnej oddziela producentów premium od przeciętnych. Nierówne ściany tworzą słabe punkty, co prowadzi do katastrofalnych w skutkach awarii w terenie.
Zgodność puszkowania i pakowania
Podłoże nigdy nie działa nago; jest szczelnie owinięty w metalową skorupę. W procesie puszkowania wykorzystuje się pęczniejącą matę podtrzymującą do uchwycenia korpusu ceramicznego. Należy zwrócić szczególną uwagę na zewnętrzną grubość powłoki podłoża.
Jeśli wymiary zewnętrzne nie są dokładne, mata nie może wywierać równomiernego nacisku. Nierówne ciśnienie powoduje, że spaliny całkowicie omijają katalizator. Co gorsza, zlokalizowane skoki ciśnienia mogą łatwo spowodować pęknięcie podłoża pod wpływem standardowych wibracji silnika. Tolerancja wymiarowa bezpośrednio wpływa na skuteczność pakowania.
Sprawdź możliwości dostawcy w zakresie tolerancji średnicy zewnętrznej (OD).
Upewnić się, że zewnętrzna grubość powłoki pozostaje jednolita na całej długości cylindra.
Przetestuj interakcję pomiędzy wybranym materiałem matującym a powierzchnią powłoki ceramicznej.
Przeprowadzić testy wibracji fizycznych na całkowicie zamkniętym zespole.
Logika tworzenia krótkiej listy i kolejne kroki w zakresie zaopatrzenia
Pozyskiwanie a Podłoże z katalizatorem ceramicznym wymaga czegoś więcej niż tylko sprawdzenia arkusza specyfikacji. Musisz zweryfikować wydajność w świecie rzeczywistym za pomocą rygorystycznych protokołów testowych. Przejście od projektu teoretycznego do produkcji seryjnej wymaga ścisłej logiki krótkiej listy.
Prototypowanie i testy walidacyjne
Nigdy nie angażuj się w produkcję na dużą skalę bez wyczerpujących testów prototypów. Należy wymagać od wszystkich wybranych dostawców dostarczenia kompleksowych danych z testów laboratoryjnych przepływu. Dane te dowodzą, że ich projekt spełnia określone cele w zakresie otwartego obszaru czołowego.
Ponadto żądaj obszernych wyników cykli termicznych. Prototyp musi przetrwać setki ekstremalnych wahań temperatury bez mikropęknięć. Potrzebujesz także dokładnego mapowania spadku ciśnienia dla różnych prędkości przepływu spalin. Testy walidacyjne w świecie rzeczywistym ujawniają ukryte wady strukturalne, zanim zrujnują rozpoczęcie produkcji.
Standardy zapewnienia jakości
Łańcuchy dostaw branży motoryzacyjnej działają z zachowaniem doskonałej spójności. Musisz zweryfikować przestrzeganie przez dostawcę rygorystycznych międzynarodowych standardów jakości. ISO 9001 służy jako podstawowy wymóg wejściowy. Jednak prawdziwi dostawcy branży motoryzacyjnej muszą posiadać aktywny certyfikat IATF 16949. Norma ta gwarantuje ścisłą kontrolę procesu i protokoły ciągłego doskonalenia.
Podczas audytu poproś dostawców o historyczne dane statystyczne. W szczególności poproś o dane dotyczące konsystencji wytrzymałości na zgniatanie izostatyczne. Kompetentny dostawca może udowodnić, że ich wytrzymałość na zgniatanie rzadko odbiega od tysięcy partii produkcyjnych. Stała wytrzymałość zapewnia płynne operacje konserwowania.
Skalowalność łańcucha dostaw
Na koniec oceń ogólną zdolność producenta do skalowania swojej działalności. Zwiększanie wolumenu często ujawnia ukryte słabości produkcji. Czy dostawca może szybko skalować swoje linie do wytłaczania? Muszą zwiększać objętość bez naruszania kluczowej integralności mikrostrukturalnej korpusu ceramicznego. Solidny łańcuch dostaw gwarantuje stałą produkcję niezależnie od wahań rynku.
Wniosek
Określenie nowoczesnego rdzenia katalitycznego nigdy nie jest prostym, uniwersalnym zakupem towaru. Pozostaje to wysoce zintegrowana i złożona decyzja inżynieryjna. Każdy parametr geometryczny wpływa bezpośrednio na późniejsze metryki wydajności. Najlepszy projekt zawsze optymalizuje delikatną równowagę pomiędzy powierzchnią geometryczną, otwartą powierzchnią czołową, trwałością termiczną i realistyczną możliwością produkcji.
Inżynierowie systemowi muszą ocenić spójność materiałów, gęstości komórek i mikroporowatości. Brak tylko jednego parametru może prowadzić do poważnych awarii mechanicznych lub niezgodności z przepisami. Dlatego już na początku cyklu projektowania należy ustalić rygorystyczne kryteria oceny.
Zalecamy podjęcie natychmiastowych, konkretnych działań. Rozpocznij programy testów pilotażowych, korzystając z małej, sprawdzonej krótkiej listy najlepszych producentów. Poszukaj partnerów, którzy mogą w przejrzysty sposób udostępniać swoje wewnętrzne dane dotyczące tolerancji wytłaczania. Żądaj od razu jasnych specyfikacji CTE materiału. Rygorystyczne wstępne testy walidacyjne gwarantują długoterminowy sukces w terenie.
Często zadawane pytania
P: Jaki jest optymalny CPSI dla podłoża katalizatora ceramicznego?
Odp.: Optymalny CPSI zależy całkowicie od konkretnego zastosowania. Standardowe osobowe pojazdy benzynowe zazwyczaj wymagają od 400 do 600 CPSI, aby zmaksymalizować powierzchnię do szybkiej konwersji gazu. Do zastosowań w silnikach wysokoprężnych o dużej wytrzymałości zwykle wykorzystuje się znacznie niższe gęstości, około 200 do 300 CPSI. Niższa gęstość zapobiega nadmiernemu gromadzeniu się sadzy i zatykaniu kanałów.
P: Jak grubość ścianki wpływa na wydajność katalizatora?
Odp.: Grubość ścianki decyduje o masie termicznej i wytrzymałości konstrukcyjnej. Cieńsze ścianki (2-3 mil) drastycznie obniżają masę termiczną. Pozwala to na skrócenie czasu wyłączenia światła i zmniejszenie całkowitego przeciwciśnienia spalin. Jednakże te cienkie ścianki w naturalny sposób pogarszają mechaniczną wytrzymałość na zgniatanie izostatyczne, czyniąc urządzenie bardziej kruchym podczas procesu montażu puszkowania.
P: Dlaczego kordieryt jest najpopularniejszym materiałem na nośniki ceramiczne o strukturze plastra miodu?
Odp.: Kordieryt dominuje w branży ze względu na wyjątkowo niski współczynnik rozszerzalności cieplnej (CTE). Ta wyjątkowa właściwość termiczna sprawia, że jest on wysoce odporny na poważny szok termiczny. Zapobiega pękaniu matrycy ceramicznej podczas szybkich cykli nagrzewania i schładzania. Oferuje również doskonałą trwałość w bardzo opłacalnej cenie.
P: Jak sprawdzić jakość ceramicznego podłoża wydechowego przed zakupem?
Odp.: Musisz zażądać od dostawcy kompleksowych testów walidacyjnych. Kluczowe oceny obejmują testowanie wytrzymałości na zgniatanie izostatyczne i weryfikację dokładności tolerancji wymiarowej. Powinieneś także zapoznać się z obszernymi danymi z testów cykli termicznych. Na koniec zawsze sprawdzaj rozkład wielkości porów wewnętrznych, aby zapewnić doskonałą kompatybilność z wybraną zawiesiną chemicznego lakieru podkładowego.


