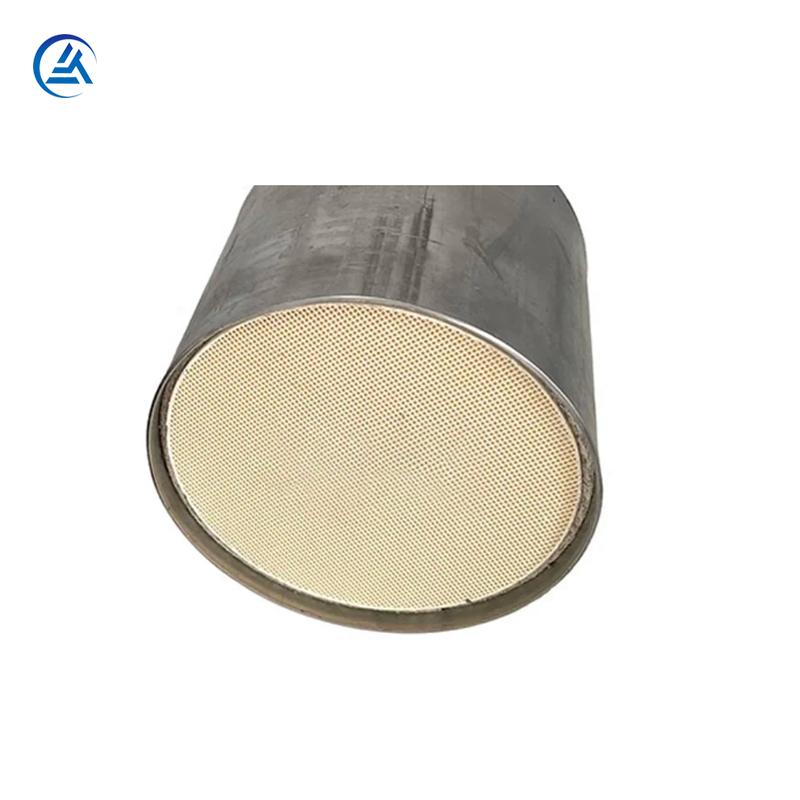
I moderni sistemi di controllo delle emissioni fanno molto affidamento su basi strutturali per facilitare le reazioni catalitiche cruciali. Al centro di questi sistemi complessi si trova il substrato catalizzatore ceramico, che consente silenziosamente la conformità ambientale. Oggi gli ingegneri automobilistici devono affrontare una sfida continua e difficile. È necessario massimizzare l'efficienza catalitica per soddisfare i severi standard Euro 7 ed EPA. Allo stesso tempo, è necessario ridurre al minimo la contropressione del motore e prevenire un rapido degrado termico in condizioni estreme. Bilanciare queste forze opposte richiede una profonda conoscenza tecnica.
Questo articolo fornisce un quadro di valutazione concreto per gli ingegneri dei sistemi automobilistici e industriali. Ti guideremo attraverso la specifica e l'approvvigionamento del design ottimale per le tue applicazioni specifiche. Scoprirai come bilanciare in modo efficace l'affidabilità operativa, i vincoli geometrici e le proprietà dei materiali. Alla fine, imparerai a specificare progetti robusti senza mai sacrificare le prestazioni a lungo termine.
Punti chiave
La progettazione delle celle del substrato richiede un compromesso calcolato tra l'area superficiale geometrica (GSA) per la conversione delle emissioni e l'area frontale aperta (OFA) per la gestione della contropressione.
La densità cellulare (CPSI) e lo spessore delle pareti devono essere valutati insieme alle caratteristiche specifiche del washcoat per prevenire l'ostruzione dei canali e garantire una durata a lungo termine.
La selezione del materiale (tipicamente cordierite o carburo di silicio) determina la resistenza allo shock termico e il coefficiente di espansione termica (CTE), incidendo direttamente sulla durata della vita in condizioni di cicli ad alta temperatura.
La selezione del fornitore dovrebbe dipendere dalla precisione dimostrata nelle tolleranze di formatura per estrusione, dalla scalabilità e dal rispetto degli standard di qualità automobilistici (IATF 16949).
Allineamento della progettazione del substrato con gli obiettivi di conformità e prestazioni
Progettare un moderno sistema di emissioni richiede un equilibrio preciso. È necessario colmare attentamente il divario tra la rigorosa conformità normativa e il risparmio di carburante ottimale del motore. Definire i criteri di successo nelle prime fasi della fase di sviluppo è assolutamente essenziale. Il prescelto Il substrato di scarico in ceramica deve gestire enormi volumi di gas supportando al tempo stesso i metalli preziosi attivi. Se la struttura interna limita il flusso di scarico, le prestazioni complessive del veicolo ne risentiranno.
Obiettivi di emissione aggressivi richiedono naturalmente tassi di conversione chimica più elevati. Per raggiungere queste velocità, gli ingegneri spesso specificano reti cellulari più dense. Queste reti aumentano la superficie disponibile per le reazioni catalitiche. Tuttavia, questo approccio introduce un grave compromesso tra conversione e contropressione. Substrati mal progettati aumentano drasticamente la contropressione dello scarico. Il motore deve quindi lavorare di più per spingere i gas di scarico fuori dal tubo di scappamento.
Questo aumento del lavoro di pompaggio provoca una diretta 'penalità di carburante'. Il veicolo consuma più carburante semplicemente per superare la restrizione fisica nella linea di scarico. Superare questo ostacolo richiede una meticolosa pianificazione geometrica. Gli ingegneri di sistema devono specificare architetture che bilanciano percorsi aperti e pareti rivestite. È necessario ottimizzare la dinamica del flusso del gas per evitare cadute di pressione indesiderate. Consigliamo vivamente di mappare questi vincoli di pressione prima di approvare qualsiasi prototipo di substrato iniziale.
Valutazione dei parametri geometrici: CPSI e spessore delle pareti
La disposizione geometrica di un substrato determina fondamentalmente i suoi limiti prestazionali. È necessario valutare attentamente queste dimensioni fisiche durante la fase di progettazione.
Celle per pollice quadrato (CPSI)
Il sistema di misura standard per la densità cellulare è Cells Per Square Inch (CPSI). Applicazioni diverse richiedono intervalli di densità molto diversi. Per i veicoli a benzina leggeri standard, gli ingegneri in genere specificano tra 400 e 900 CPSI. Queste densità più elevate forniscono un’enorme superficie per una rapida conversione del gas. Al contrario, le applicazioni diesel pesanti funzionano solitamente tra 200 e 300 CPSI. La densità inferiore impedisce alla fuliggine eccessiva di ostruire rapidamente i percorsi del canale.
Un CPSI più elevato aumenta direttamente la superficie geometrica (GSA). Un GSA più elevato consente al rivestimento in metallo più prezioso di interagire con il gas di scarico in transito. Tuttavia, una densità maggiore richiede anche pareti notevolmente più sottili. È necessario assottigliare le pareti per mantenere un'area frontale aperta (OFA) accettabile. Se l'OFA scende troppo in basso, la contropressione aumenta immediatamente. Questa delicata geometria richiede precise capacità di produzione per essere eseguita correttamente.
Considerazioni sullo spessore della parete (mil)
La produzione moderna si è spostata pesantemente verso architetture con pareti ultrasottili. Oggi, un'alta qualità Il substrato del catalizzatore ceramico spesso presenta pareti che misurano solo 2-3 mil di spessore. Le pareti più sottili riducono drasticamente la massa termica complessiva del nucleo del convertitore. Una massa termica inferiore consente al substrato di riscaldarsi molto più velocemente dopo l'avviamento del motore a freddo. Questo rapido riscaldamento migliora significativamente i tempi di spegnimento del catalizzatore, riducendo le emissioni durante l'avviamento a freddo.
Tuttavia, è necessario riconoscere un importante fattore di rischio qui. Le pareti più sottili riducono intrinsecamente la resistenza isostatica del corpo ceramico. Riducono la durabilità meccanica sia durante il processo di inscatolamento che durante il funzionamento a lungo termine del veicolo. Le pareti fragili possono facilmente fratturarsi in caso di vibrazioni estreme o improvvisi shock meccanici. Gli ingegneri di sistema devono valutare attentamente questi compromessi strutturali. Hai bisogno di un design abbastanza forte da sopravvivere all'assemblaggio ma abbastanza sottile da accendersi rapidamente.
Dinamica della forma cellulare
Gli ingegneri devono anche considerare la forma specifica della sezione trasversale delle singole celle. I design comuni includono strutture cellulari asimmetriche quadrate, esagonali e altamente specializzate.
Celle quadrate: lo standard del settore. Sono facili da produrre e offrono un buon flusso di base. Tuttavia, angoli acuti di 90 gradi spesso portano alla formazione di accumuli indesiderati di washcoat negli angoli.
Celle esagonali: forniscono angoli interni più ampi. Angoli più ampi riducono significativamente la formazione di accumuli di vernice. Inoltre distribuiscono lo stress meccanico in modo più uniforme attraverso la matrice.
Celle asimmetriche: questi design allargano i canali di ingresso restringendo i canali di uscita. Forniscono un'eccellente capacità di stoccaggio della cenere per applicazioni di filtraggio pesanti.
Tabella 1: Specifiche geometriche comuni per applicazione
| Tipo di applicazione |
Gamma CPSI tipica |
Spessore parete standard |
Obiettivo primario |
| Benzina leggera |
400 - 900 |
2 milioni - 4 milioni |
Spegnimento rapido, alta conversione |
| Diesel per servizio pesante |
200 - 300 |
5 milioni - 8 milioni |
Gestione della fuliggine, bassa contropressione |
| Sport ad alte prestazioni |
200 - 400 |
3 milioni - 5 milioni |
Portate massime di scarico |
Resistenza allo shock termico e selezione dei materiali
Il duro ambiente operativo all'interno di un sistema di scarico richiede un'eccezionale stabilità del materiale. I substrati sopportano quotidianamente sbalzi di temperatura estremi e rapidi. Pertanto, la scelta del materiale di base corretto è una decisione ingegneristica fondamentale.
Linee di base materiali
L’industria attualmente si basa su due materiali ceramici primari. La cordierite costituisce lo standard industriale indiscusso per la maggior parte dei convertitori catalitici standard. Domina il mercato dei veicoli passeggeri a livello globale. Al contrario, gli ingegneri utilizzano il carburo di silicio (SiC) principalmente per i filtri antiparticolato diesel (DPF) per impieghi gravosi. Il SiC gestisce il calore estremo e localizzato generato dalla combustione ad alto contenuto di fuliggine molto meglio della cordierite.
Il SiC vanta una conduttività termica significativamente più elevata. Trasferisce il calore lontano dai punti caldi localizzati in modo efficiente. Tuttavia, il SiC è anche più pesante e costoso da produrre. La cordierite offre un'alternativa leggera e altamente conveniente per applicazioni prive di un massiccio accumulo di fuliggine.
Coefficiente di dilatazione termica (CTE)
Quando si valuta a Elemento portante in ceramica a nido d'ape , il coefficiente di dilatazione termica è un parametro non negoziabile. Il CTE misura quanto un materiale si espande quando si riscalda. La cordierite possiede un CTE eccezionalmente basso. Questa proprietà unica impedisce al substrato di rompersi durante i rapidi cicli di riscaldamento e raffreddamento.
Quando si avvia un motore freddo, il centro del substrato si riscalda immediatamente. I bordi esterni rimangono relativamente freddi. Questo forte gradiente termico provoca un enorme stress interno. I materiali ad alto CTE si farebbero letteralmente a pezzi sotto queste forze. Un CTE basso garantisce l'integrità strutturale per migliaia di cicli di guida.
Soglie della temperatura operativa
Le temperature operative continue determinano completamente la qualità del materiale richiesto. I motori a benzina standard spesso generano temperature di scarico continue comprese tra 400°C e 800°C. La cordierite gestisce queste soglie continue senza sforzo. Tuttavia, gli eventi di rigenerazione attiva presentano una sfida diversa.
Durante una rigenerazione DPF attiva, la fuliggine intrappolata brucia violentemente. Questi eventi esotermici di picco possono spingere le temperature localizzate ben oltre i 1000°C in pochi secondi. Se la vostra applicazione prevede un elevato carico di fuliggine e frequenti rigenerazioni forzate, il SiC diventa obbligatorio. È necessario mappare gli eventi termici di picco previsti prima di finalizzare la selezione del materiale.
Grafico: Parametri di confronto dei materiali
| Parametro |
Cordierite |
Carburo di silicio (SiC) |
| Conducibilità termica |
Basso |
Alto |
| Coefficiente di dilatazione termica |
Estremamente basso |
Moderare |
| Peso/densità |
Leggero |
Pesante |
| Costo di produzione |
Inferiore |
Più alto |
Compatibilità del rivestimento di lavaggio e tolleranze di estrusione
Anche il miglior progetto strutturale fallisce se non riesce a trattenere saldamente il catalizzatore attivo. È necessario garantire la perfetta armonia tra la struttura ceramica nuda e il lappato chimico.
Adesione al lavaggio
Il washcoat catalitico assume la forma di un impasto liquido viscoso. I produttori pompano questo liquame attraverso i canali del substrato nudo. Il lavatoio deve aderire saldamente alle pareti del canale. Non può sfaldarsi in caso di elevata velocità dei gas di scarico. Per ottenere una forte adesione, è necessario abbinare la microporosità interna del substrato alla reologia specifica della sospensione.
Gli ingegneri misurano attentamente il volume dei pori e la distribuzione delle dimensioni dei pori. Se i pori sono troppo piccoli, la malta non riesce ad ancorarsi alla parete ceramica. Se i pori sono troppo grandi, il liquame sprofonda completamente nella struttura della parete. Ciò limita il flusso interno del gas e spreca costosi metalli preziosi. La perfetta adesione del washcoat garantisce durabilità senza limitare le dinamiche essenziali del flusso di gas.
Realtà di formatura per estrusione
La produzione di questi intricati favi richiede una tecnologia di estrusione altamente avanzata. L'argilla ceramica bagnata passa attraverso uno stampo in acciaio incredibilmente complesso. Questo processo comporta rischi di produzione intrinseci. I rischi più comuni includono la deformazione del canale, la microfessurazione e lo spessore irregolare delle pareti. Questi difetti spesso emergono durante il successivo processo di cottura ad alta temperatura.
Gli acquirenti devono controllare incessantemente i potenziali fornitori. Dovresti richiedere metriche di valutazione rigorose. Concentrarsi fortemente sui tassi di difetto specifici e sulla coerenza della tolleranza dimensionale. La coerenza nella produzione di grandi lotti separa i produttori premium da quelli medi. I muri irregolari creano punti deboli, portando a fallimenti catastrofici sul campo.
Compatibilità con inscatolamento e imballaggio
Il substrato non opera mai nudo; si trova avvolto strettamente all'interno di un guscio di metallo. Il processo di inscatolamento utilizza un tappetino di supporto intumescente per fare presa sul corpo ceramico. È necessario prestare molta attenzione allo spessore della pelle esterna del substrato.
Se le dimensioni esterne non sono precise, il tappeto non può esercitare una pressione uniforme. Una pressione irregolare fa sì che il gas di scarico eviti completamente il catalizzatore. Ancora peggio, i picchi di pressione localizzati possono facilmente fratturare il substrato sotto le normali vibrazioni del motore. La tolleranza dimensionale controlla direttamente il successo dell'imballaggio.
Verificare le capacità di tolleranza del diametro esterno (OD) del fornitore.
Assicurarsi che lo spessore della pelle esterna rimanga uniforme su tutta la lunghezza del cilindro.
Testare l'interazione tra il materiale opacizzante scelto e la superficie della pelle ceramica.
Condurre test di vibrazione fisica sul gruppo completamente incapsulato.
Logica di selezione dei candidati e fasi successive dell'approvvigionamento
Approvvigionamento a Il substrato catalizzatore ceramico richiede molto più del semplice controllo di una scheda tecnica. È necessario convalidare le prestazioni nel mondo reale attraverso rigorosi protocolli di test. Il passaggio dalla progettazione teorica alla produzione in serie richiede una rigorosa logica di selezione.
Prototipazione e test di validazione
Non impegnarsi mai in una produzione di grandi volumi senza test approfonditi sui prototipi. Dovresti richiedere a tutti i fornitori selezionati di fornire dati completi sui test al banco di flusso. Questi dati dimostrano che il loro design soddisfa i tuoi specifici obiettivi di area frontale aperta.
Inoltre, richiedono risultati estesi del ciclo termico. Il prototipo deve sopravvivere a centinaia di sbalzi di temperatura estremi senza microfessurazioni. È inoltre necessaria una mappatura accurata della caduta di pressione tra varie portate di scarico. I test di validazione nel mondo reale evidenziano i difetti strutturali nascosti prima che rovinino il lancio della produzione.
Standard di garanzia della qualità
Le catene di fornitura automobilistiche operano secondo una coerenza impeccabile. È necessario verificare la conformità dei fornitori con rigorosi standard di qualità internazionali. ISO 9001 funge da requisito di accesso di base. Tuttavia, i veri fornitori automobilistici devono possedere la certificazione IATF 16949 attiva. Questo standard garantisce rigorosi controlli di processo e protocolli di miglioramento continuo.
Durante l'audit, chiedere ai fornitori dati statistici storici. Nello specifico, richiedi i loro dati sulla consistenza della resistenza allo schiacciamento isostatico. Un fornitore capace può dimostrare che la sua forza di frantumazione raramente si discosta su migliaia di lotti di produzione. La resistenza costante garantisce operazioni di inscatolamento fluide.
Scalabilità della catena di fornitura
Infine, valutare la capacità complessiva del produttore di ampliare le proprie attività. L’aumento dei volumi spesso mette in luce le debolezze nascoste della produzione. Il fornitore può adattare rapidamente le proprie linee di estrusione? Devono aumentare il volume senza compromettere la fondamentale integrità microstrutturale del corpo ceramico. Una solida catena di fornitura garantisce una produzione costante indipendentemente dalle fluttuazioni del mercato.
Conclusione
Specificare un nucleo catalitico moderno non è mai un acquisto semplice e valido per tutti. Rimane una decisione ingegneristica complessa e altamente integrata. Ogni parametro geometrico influisce direttamente sui parametri prestazionali successivi. Il miglior design ottimizza sempre il delicato equilibrio tra area superficiale geometrica, area frontale aperta, durabilità termica e producibilità realistica.
Gli ingegneri di sistema devono valutare in modo coerente i materiali, la densità cellulare e la microporosità. La mancanza di un solo parametro può portare a gravi guasti meccanici o alla non conformità normativa. Pertanto, è necessario stabilire criteri di valutazione rigorosi nelle prime fasi del ciclo di progettazione.
Raccomandiamo di intraprendere azioni immediate e concrete. Avviare programmi di test pilota con un elenco ristretto e controllato di produttori di alto livello. Cerca partner in grado di condividere in modo trasparente i propri dati interni sulla tolleranza all'estrusione. Richiedi in anticipo specifiche CTE del materiale chiare. Rigorosi test di convalida iniziali garantiscono il successo a lungo termine sul campo.
Domande frequenti
D: Qual è il CPSI ottimale per un substrato catalitico ceramico?
R: Il CPSI ottimale dipende interamente dall'applicazione specifica. I veicoli passeggeri standard a benzina richiedono in genere da 400 a 600 CPSI per massimizzare la superficie per una rapida conversione del gas. Le applicazioni diesel pesanti utilizzano solitamente densità molto più basse, circa da 200 a 300 CPSI. La densità inferiore impedisce che un eccessivo accumulo di fuliggine ostruisca i canali.
D: In che modo lo spessore delle pareti influisce sulle prestazioni del convertitore catalitico?
R: Lo spessore della parete determina la massa termica e la resistenza strutturale. Pareti più sottili (2-3 mil) abbassano drasticamente la massa termica. Ciò consente tempi di spegnimento più rapidi e riduce la contropressione complessiva dello scarico. Tuttavia, queste pareti sottili compromettono naturalmente la resistenza meccanica allo schiacciamento isostatico, rendendo l'unità più fragile durante il processo di assemblaggio dell'inscatolamento.
D: Perché la cordierite è il materiale più comune per i carrier in ceramica a nido d'ape?
R: La cordierite domina il settore grazie al suo coefficiente di dilatazione termica (CTE) eccezionalmente basso. Questa proprietà termica unica lo rende altamente resistente ai forti shock termici. Impedisce la rottura della matrice ceramica durante i cicli rapidi di riscaldamento e raffreddamento. Offre inoltre un'eccellente durata a un prezzo altamente conveniente.
D: Come posso testare la qualità di un substrato di scarico in ceramica prima dell'acquisto?
R: È necessario richiedere al fornitore test di convalida completi. Le valutazioni chiave includono il test della resistenza allo schiacciamento isostatico e la verifica dell'accuratezza della tolleranza dimensionale. Dovresti anche rivedere i dati estesi dei test di ciclismo termico. Infine, verificare sempre la distribuzione delle dimensioni dei pori interni per garantire la perfetta compatibilità con la malta di lavaggio chimica scelta.


